模具绘图新手常被退图的七个点:组立图零件图排位图画法约定
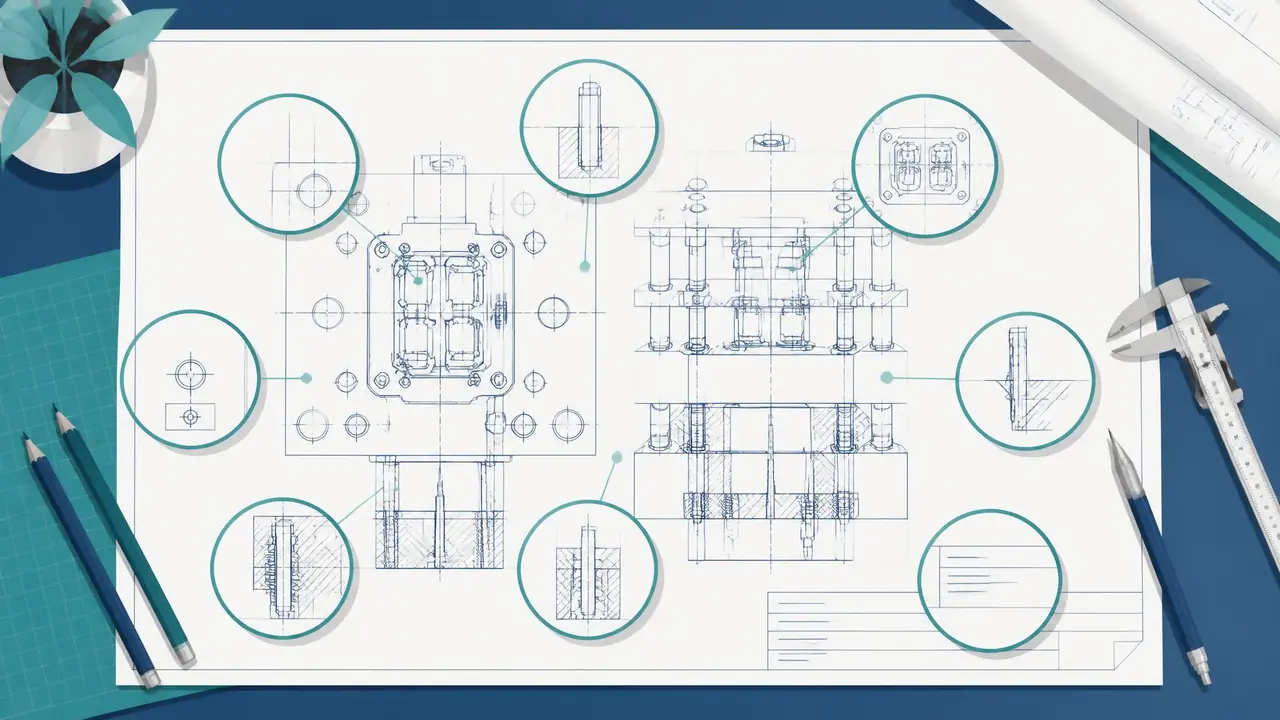
把话放这儿:模具绘图被退图,八成不是画得慢,是没按公司里的约定来。组立图少标吊装位置、零件图尺寸开口、排位图不编腔号,这三样占了退图记录的大头。交图前按清单过十分钟,比改一轮图省事得多。
上周五下午,设计部小陈第三次把组立图交上去,主管翻了两页就推回来,红笔都懒得动。我在旁边看着都替他急,问题不在图画得糙,是他压根不知道厂里模具绘图有一套不成文的约定。这套东西没人正式教,全靠退图记录一口一口喂出来。
我把部门上个季度的退图单翻了出来,一共47次退图,标注类问题占31次,图层混乱加基准缺失又有11次,真正因为结构方案不行被退的只有5次。也就是说,退你图的人多半不是嫌你不会设计,是嫌你的图别人没法用。一张模具图要过加工、钳工、车间三道手,画给谁看、让人看什么,比画得漂亮要紧十倍。
组立图交代的是装配关系,不是效果图
组立图的核心是让人三分钟看懂模具怎么开合:开模方向、吊装位置、模板厚度、顶出行程,一样不能省,画得再好看没标这些照样退。小陈的头一版就挂在这。他把一套三板模画得跟产品宣传图似的,曲线渲染线摆了一大片,可开模方向箭头没标,四根导柱位置倒是清楚,偏偏吊装螺孔漏了。钳工第一天抬模就要用,吊环按M16预埋,图上找不到,师傅只能拿卡钳去量实体,量完顺手把意见捅到我桌上。
我们的组立图约定说穿了就几条。图框固定A3横放,比例1:2,主视图必须是模具完全闭合的状态,旁边配一个打开状态的侧视图,两个视图挨着摆,不许拆到两张图上。模脚高度、顶针行程、开模行程这三个数写在标题栏正上方,字号比别的标注大一号。为什么这么讲究?车间师傅是站着看图的,眼神没办公室里那么闲,字大一号少打三个电话。
对了,说到这还有个细节:外形尺寸要同时标最大闭合高度和最大开放高度。新手十有八九只标一个,车间配机台的时候就抓瞎。看图的门道展开又是一套,塑料模具图纸怎么读才不踩坑?总装图零件图排位图逐张看图顺序里讲得更细,建议新人先学会看,再学画。
零件图被退,九成栽在尺寸开口和配合公差上
零件图第一件事是把尺寸链闭起来:从同一个基准出发坐标式标注,配合面公差写到小数点后两位,自由尺寸也别空着,开口的尺寸链必退。上个季度退掉的零件图里,尺寸开口出现14次,稳居第一。最典型的一张是型芯固定板,新人是链式标法,一个尺寸接一个尺寸往下推,推到末尾累积误差快0.1毫米,加工的同事没法编刀路,整张退回。
我们的约定是从基准A(导柱孔中心)和基准B(模板侧面)出发,所有孔位全部坐标式标注,配合面写±0.02,非配合面统一注一句未注公差按GB1804-m。表面粗糙度也得给全:型腔面Ra0.4,分型面Ra0.8,其余Ra3.2,别整张图只飘一个"其余"了事。标注的符号讲究多,模具零件图怎么标注?配合公差粗糙度里一个个配了图,退怕了的照着抄一遍最快。
还有个通病:该剖的地方舍不得剖。顶针孔、螺孔、运水孔,不剖就是一坨虚线,钳工看图跟猜谜似的。我带新人的土办法是,凡是看不见的孔一律剖,图面密一点无所谓,别让师傅猜。猜错一次,返工的工时可比你多画二十分钟贵。
排位图不是摆产品,腔号、腔距、运水一样不能省
排位图要让排产和加工一眼对上号:每腔一个编号,腔距写成定数,运水回路单独一层,产品摆放方向跟着流道走,别凭感觉乱转。四腔模我们固定编M01到M04,左下角起逆时针排,腔距标220乘220,圆整到5的倍数,CNC分中对刀省事。有回新来的把产品按外观朝向摆得歪歪扭扭,理由是好看,结果流道平衡全乱了,试模时两个腔充填慢半拍,尺寸差了0.15毫米,T1直接出废品,改浇口又搭进去一周。
运水在这张图上也要表态。进出水口方位得跟注塑机的运水接口对上,图上用双点划线单独走一层。图层约定我们是死的:中心线一层、尺寸一层、文字一层、运水一层,颜色跟着图层走。图层乱的人交图,被退的概率翻倍。这不是玄学,加工的人要靠图层开关快速看不同信息,你糊成一锅粥,人家就只能退你。
交图前十分钟自查,比改一轮图省两天
自查就五步:标题栏填全、技术要求没漏、尺寸闭环、图层干净、PDF试转不缺字,五分钟过一遍,退图率能砍掉一大半。标题栏里模具编号、材质、热处理硬度、设计人、审核人,一格不能空。图纸角上那几行技术要求最容易被漏:硬度写HRC48到52还是渗氮,脱模斜度按几度出,未注圆角R多少,这些字看着不起眼,漏一行加工就能自由发挥。
| 自查项 | 看什么 | 漏了会怎样 |
|---|---|---|
| 标题栏 | 材质、硬度、编号、审核人 | 采购下错料单 |
| 技术要求 | 热处理、斜度、未注公差 | 钳工按默认值做 |
| 尺寸链 | 从基准A、B坐标标注 | 累积误差超差 |
| 图层 | 四层分清,颜色跟层走 | 看图的人抓瞎 |
| PDF试转 | 字体嵌入、线宽正常 | 打印出来缺字 |
技术要求写哪几条,我们部门是对着一张固定单子抄的,省脑子,也免得每个人写法不一样,审核人看得头疼。
小陈后来按这套约定重画,第四次交上去,主管只圈了两处小问题,十分钟改完收图。模具绘图这件事,画得好不好看是末节,图发下去加工、钳工、车间没一个打电话来问你,才算真本事。那47次退图单还钉在我桌边,每带一个新人,先让他从头到尾看一遍。
常见问题
组立图比例一定要1:2吗?大模具怎么办?
不是死数。小模我们用1:2,超过一米的用1:5,关键是同一张图里视图比例统一,图框右上角把比例写清楚。别为了塞图框把局部偷偷缩小又不标注,那才是退图的原因。
零件图是每个零件都要单独出一张吗?
不是。标准件和直接外购的模架零件不出图,只出自制件:型芯、型腔、镶件、固定板这类。一套四腔模一般出12到18张零件图,能压缩的是画法,不能压缩的是配合公差。
排位图的腔距为什么有的厂标中心距,有的标净距?
两种都有人用,看加工习惯。我们标中心距,因为CNC分中找的就是中心;有的厂用净距配塞尺检查。你接外发的活,先问对方按哪种验收,跟着对方走,别自作主张。
图层颜色有国家标准吗?
国标只管线型和线宽,颜色是企业自选。行业里比较通行的做法是中心线红、剖面线绿、标注白或黄。换一家公司先要人家图层表,照抄最快,别拿上一家的习惯硬套。
全3D设计的公司还要出2D组立图吗?
要。3D是给编程和查干涉用的,机台边和装配现场贴的还是2D纸图。我们是3D建模、2D出图双轨走,组立图和排位图必须出2D,只有复杂镶件才单独补一张3D标注图。