冲压模具材料怎么选不花冤枉钱?三档牌号对号入座
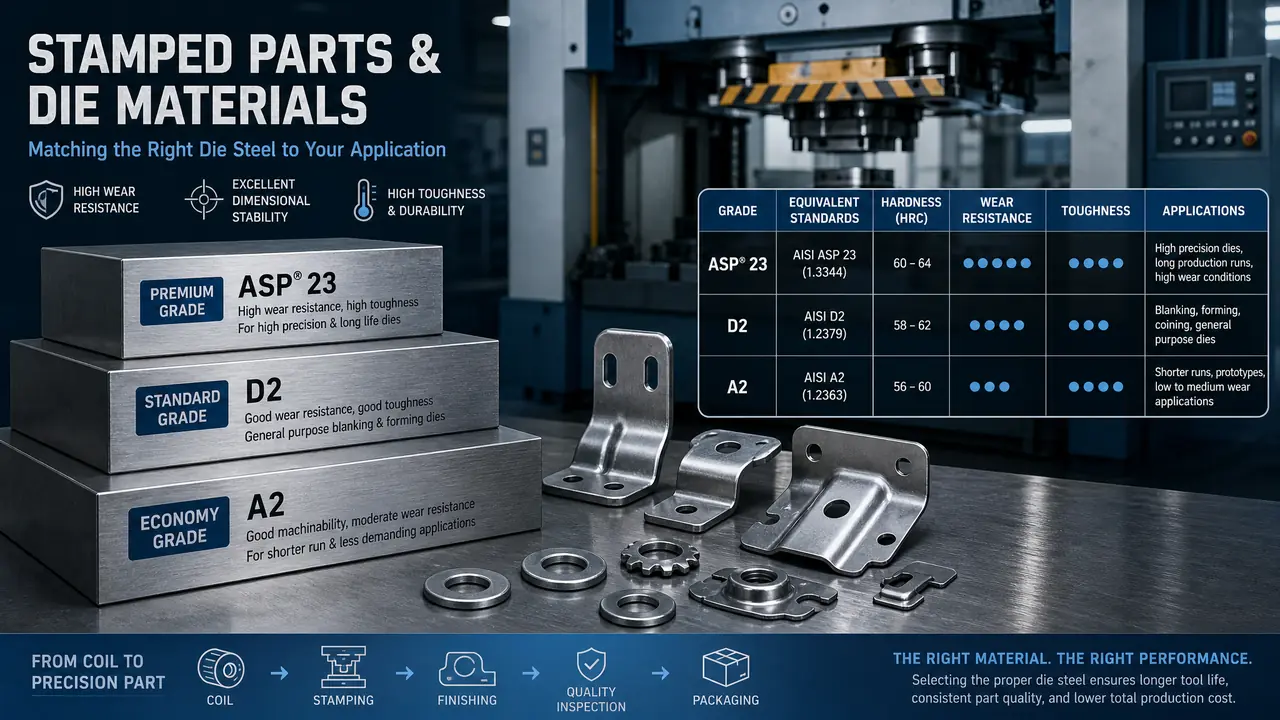
直接给结果:冲压模具材料按量和板材分三档就够了,打样用T8、T10,走量用Cr12MoV,精密薄料和高速冲端子才上DC53、SKD11或粉末钢,先对号再谈牌号,一套模的料钱能省两三成。
昨天下午,一个做货架的老板在电话里问我,冲压模具材料是不是越贵越好,我直接给他否了:料要对号,不是要贵。他冲2毫米冷轧板,月量十万件,我给他配Cr12MoV刀口、45号钢模架,一套模报一万八。他要真点一副粉末钢的,预算直接翻三倍,冲出来的支架一分钱不多卖。
类似单子我上个月刚接了一回。客户点名要进口钢,冲0.8毫米铝板支架,三个月跑完订单,刀口还跟新的一样。模具比订单活得久,这不叫品质,叫浪费。
最气人的一种报法是整副模一个价,不拆料。刀口、模架、脱料板全糊在一起,你根本不知道他给你配的什么钢。我给客户报的每张单子都拆三行:刀口什么料多少钱,模架什么料多少钱,热处理外发多少钱。账面干净,客户才敢跟你长期走。
接单这几年我养成了个习惯,先问三句:冲什么料,月量多少,冲床每分钟打几次。三句问完,材料就定了一半。
冲压模具材料分三档,先对号再谈牌号
冲压模具材料按量分三档:打样用T8,走量用Cr12MoV,精密薄料上DC53,端子级进模才用粉末钢,对号入座。三档跨过去,钱就白花了。
T8、T10是碳素工具钢,便宜,淬到HRC56-60就能干活,打样模、试制模用它最划算,订单黄了模具也不心疼。真要走量,Cr12MoV是基本盘,淬到HRC58-62,冲冷轧板、硅钢片都扛得住,一副刀口三五十万模次磨一次,正常水平。再往上是DC53和SKD11,HRC60-63,韧性好,冲薄料、端子这类细冲头不容易崩。
粉末钢我一年也用不上几回,ASP23这类按公斤三百往上,只有高速冲床每分钟400冲以上、一订就是几千万件的端子模才配得上这个价。跟装修选电线一个道理,平方数够就行,非追最粗的,钱都花在看不见的地方。
顺便堵一个口子:总有客户问能不能全用45号钢,便宜。模架、垫板、脱料板用它没毛病,刀口不行,淬透性差,冲两天角就塌掉。省下的一千多块,抵不上停一回机。
| 材料 | 常用硬度 | 适合的活 | 我的态度 |
|---|---|---|---|
| T8/T10 | HRC56-60 | 打样模、厚板粗活 | 便宜试错,批量别用 |
| Cr12MoV | HRC58-62 | 冷轧板、硅钢片走量 | 性价比首选,盯住掺假 |
| DC53/SKD11 | HRC60-63 | 0.5毫米以下薄料、端子 | 贵三到五成,崩刃少 |
| 粉末钢ASP23 | HRC62-65 | 高速冲千万次级 | 没那个量别碰 |
牌号这潭水深,同叫一个名,炉子不一样命就不一样。我把冷作钢几个常用牌号掰开比过一轮,冷作模具钢怎么选?CR12到DC53五个牌号的实战对比放在这儿,挑料前先看一眼再打电话询价。
板材配模表:你冲什么料,决定刀口用什么钢
选冲压模具材料先看三样:冲什么板材、月量多少、冲床每分钟几次,三样对上再挑牌号,顺序反了就是白花钱。先把板料摸清,再谈钢。
这个坑我踩过。前年一副连接器支架模,设计师图省事整副用Cr12MoV,冲0.4毫米磷青铜,细冲头三天两头崩,一个月修了五回,客户差点撤单。后来把冲头换成DC53,才算消停。料跟板料不配套,机床再好也白搭。
我手头常年放一张配模表,接单时照着对,八成的单子不会跑偏:
| 你冲的料 | 刀口我一般配 | 为什么 |
|---|---|---|
| 0.5毫米以下端子、料带 | DC53或粉末钢 | 冲头细,怕崩不怕贵 |
| 1.0-2.0毫米冷轧板 | Cr12MoV | 量大管饱,成本好算 |
| 2毫米不锈钢301 | SKD11加氮化 | 不发粘,刀口不结瘤 |
| 3毫米以上热轧板 | T8A或铸铁拉延 | 粗活不值好钢 |
厚板单子另有一本账。3毫米以上热轧板冲裁力大,120吨冲床打2毫米板已经吃力,上320吨机台时模具间隙要放到料厚的百分之十往上,刀口再好的钢也架不住间隙乱配。料、机床、间隙,三样一起报给我,我才敢定材料。
对了,说到不锈钢多讲一句:301和304冲起来发烫,模温能上80度,刀口不氮化就拉毛。五金冲压单要稳定量产,排样和刀口是一体的功夫,五金冲压模具怎么做才稳定量产?铰链支架端子的排样与刀口选材实录里把这笔账记得细,可以对着看。
冲压模具材料差价藏在哪儿?
差价大头在冶炼方式和锻打:同叫Cr12MoV,电渣比电炉一公斤贵十几块,一副刀口用料三四十公斤,总账差出一台磨床钱。别只盯牌号,要看炉子。
上个月陪采购跑钢材市场,同一张单子问下来,Cr12MoV从8块到25块都有人报。8块那批是电炉料,夹杂多,淬完刀口内部带暗纹,冲不了几万模次就从夹渣那儿崩。25块的是电渣重熔,组织密实,回来做HRC60没跑。老实讲,掺假最狠的就埋在这种大路货牌号里。
去年有个单子我印象深。客户为了省料钱,自己找小炉厂买了便宜Cr12MoV拉回来,锻打面全是黑皮,一测硬度乱得没法看。退货重买,一来一回搭进去十二天,T1试模从原定的35天拖到47天,客户自己都后悔。
怎么防?我的土办法是让供应商每炉附检测报告,硬度、缩孔、夹杂三样都要,到货再花两百块找第三方打一次光谱,对不上直接退。这点检测费,比修一副模便宜太多。
热处理也算在材料账里。同一块Cr12MoV,淬火回火做扎实,寿命翻着番地涨;做砸了,硬度够了心子却脆,一崩就是大口。行情深一脚浅一脚,想自己理牌号的,把模具钢有哪些种类?常用牌号性能对比与选用指南收着,对不上号的时候翻一下,比到处问同行快。
电话最后我跟那位货架老板说,你这套模一万八,其中刀口料三千二,我赚的是让它冲够二十万件的功夫。冲压模具材料从来不是买最贵的,是买最对号的。你把月量和板材报清楚,靠谱厂子的报价单自己会说话。
常见问题
冲压模具材料可以用45号钢吗?
模架、垫板、脱料板用45号钢没问题,刀口不行,淬透性差,冲几天角就塌。报价单里模架和刀口分开算钱,别混着一口价。
Cr12MoV和SKD11到底选哪个?
两者成分接近,SKD11韧性略好。我的分法是冷轧板中批量用Cr12MoV,0.8毫米以下薄料或不锈钢才动SKD11,价差在那儿摆着。
刀口崩了一小块是修还是换?
崩口在一毫米以内,激光焊补再磨就能接着用;崩到刃口三分之一,直接换镶件。下单时我会坚持刀口做镶件化,换一件比整副返修便宜太多。
一副冲压模到底能用多少次?
看冲什么料。冲铝的上千万次,冲冷轧板几十万模次修一次刃,冲不锈钢几十万次就得磨。寿命说的是修刃前的模次,不是模具报废的时间。