超声模具是什么?超声波焊接机焊头的材料与调幅
先说结论:超声模具的核心不是焊得响,而是焊头材料和谐振频率匹配。铝合金便宜但怕玻纤料,钛合金扛造。下单前先让厂家做频率扫描测试,拿到实测谐振频率再付尾款。
超声模具这个词,很多刚接触超声波焊接的新手会理解偏。它不是模具钢铣出来的注塑模,而是超声波焊接机上那一套振动系统——焊头(行业里叫 horn,也有人叫超声焊头、上模)、变幅杆,再加上配对的底模夹具。我们车间老师傅嘴里说的「上模」,指的就是它。
别小看这块金属。一台 20kHz 的焊机整机一万出头,焊头加变幅杆就占掉两三千,而且焊点牢不牢、机器报不报警,大头都压在它身上。我见过不少厂子机器买回去,焊头随手配一副便宜的,结果功率始终上不去,焊出来的壳子一掰就开,最后反过来怪焊机质量差。冤不冤?所以这篇就聊两件事:焊头材料怎么选,调幅到底调的是什么。
焊头材料怎么选:铝合金、钛合金、合金钢各管一摊
焊头材料按被焊料定:普通塑料、小批量用6061或7075铝合金;含玻纤、高振幅连续焊用TC4钛合金;嵌件焊接磨损大用合金钢。三者的价差能到四五倍,不是越贵越好,是耐磨性、声学损耗和成本之间的取舍。
先讲铝合金。6061-T6 便宜,声学损耗小,切削性能好,一副 20kHz 焊头大概 800 到 1500 元就能拿下,打 ABS、PC 这类不带填料的塑料很舒服。7075 强度高一些,价格贵三四成,小批量打样、产品型号常换的客户基本都选它,坏了一副重做也不心疼。
但铝合金有死穴——怕磨。填料里有玻纤、滑石粉的时候,端面磨损快得吓人。
给个实在数字:2024 年我们给一家做车载继电器外壳的客户焊 PA66 加 30% 玻纤,7075 铝焊头打了不到两万模,端面磨出一圈毛刺,拉力机上读数掉了两成左右。换 TC4 钛合金焊头,同款产品打到六万多模,端面摸上去还算平整。这钱省不得。
| 材料 | 常见牌号 | 20kHz焊头价格区间 | 适合的活 | 实际寿命表现 |
|---|---|---|---|---|
| 铝合金 | 6061-T6 / 7075 | 大概800-2000元 | ABS、PC等低磨蚀料,打样和小批量 | 打普通料几万模没问题,遇玻纤掉粉快 |
| 钛合金 | TC4(Ti-6Al-4V) | 大概3500-7000元 | 含玻纤工程料、高振幅、长时间连续焊 | 同工况寿命大约是铝焊头的3-4倍 |
| 合金钢 | SKD61、45钢渗氮 | 大概2000-5000元 | 螺母嵌件焊接、端面磨损极大的场合 | 端面耐磨,但重、损耗大,高频机上少用 |
合金钢焊头我补充一句个人看法:除非你的工艺是把铜螺母焊进塑料里,端面反复受冲击,否则别碰。钢的声衰减比铝和钛都大,同样的振幅要求,输入功率得往上抬,机头温升也快。铝焊头确实比钢焊头好焊,这是我用下来的感受。
调幅是什么?振幅不是越大焊得越牢
调幅调的是焊头端面输出振幅,20kHz机常见区间30到60微米,调太大只会烧焦和过载,不是更牢。振幅由换能器、变幅杆、焊头三级放大比相乘决定,面板上的百分比只是修调。
这套系统的放大逻辑得先捋清楚。压电陶瓷换能器本身的输出振幅很小,大概 10 微米上下,跟一张纸的厚度差不多。变幅杆第一级放大,增益比常见 1:1.5 或 1:2,到焊头这里再来一级,比如 1.5 倍,端面振幅就到了 30 微米以上。焊 ABS、PC 这类料,30 到 45 微米是舒服区间;焊 PP 这种韧性好、模量低的料,振幅要求更高,得换高增益变幅杆往上顶。
很多人在操作面板上把振幅百分比往 100 拉满,以为力气大了就焊得快。错。振幅过大,塑料熔化来不及排走,焊点发脆发焦,机头电流抬升,轻则过载停机,重则焊头在应力最集中的地方直接开裂。我们车间就裂过两支,都断在槽根。
话说回来,超声波这套「换能器加变幅杆」的思路在车间里不止焊塑料。我们那台用来修模面的超声波抛光机,结构上是一个道理,只是频率更高、功率小得多,感兴趣可以看看这篇超声波抛光机实测对比:超声波抛光机怎么选?三种机型实测后的对比。
焊头为什么要「调音」:谐振频率与开槽
焊头按半波长设计,20kHz焊头长度大概125到130毫米,扫频实测谐振频率偏离标称超过正负150赫兹就要重做。频率漂了,能量传不到端面,全变成焊头自己的发热。
每支焊头都是一根共振棒,长度严格对应半个声波波长。20kHz 的钢焊头长度大概 130 毫米,铝合金差不了太多,钛合金略短一点。差几毫米,谐振点就飘出工作窗,机器扫频的时候找不到峰,或者峰找到了但阻抗高,这就是很多便宜焊头「装上就报警」的原因。
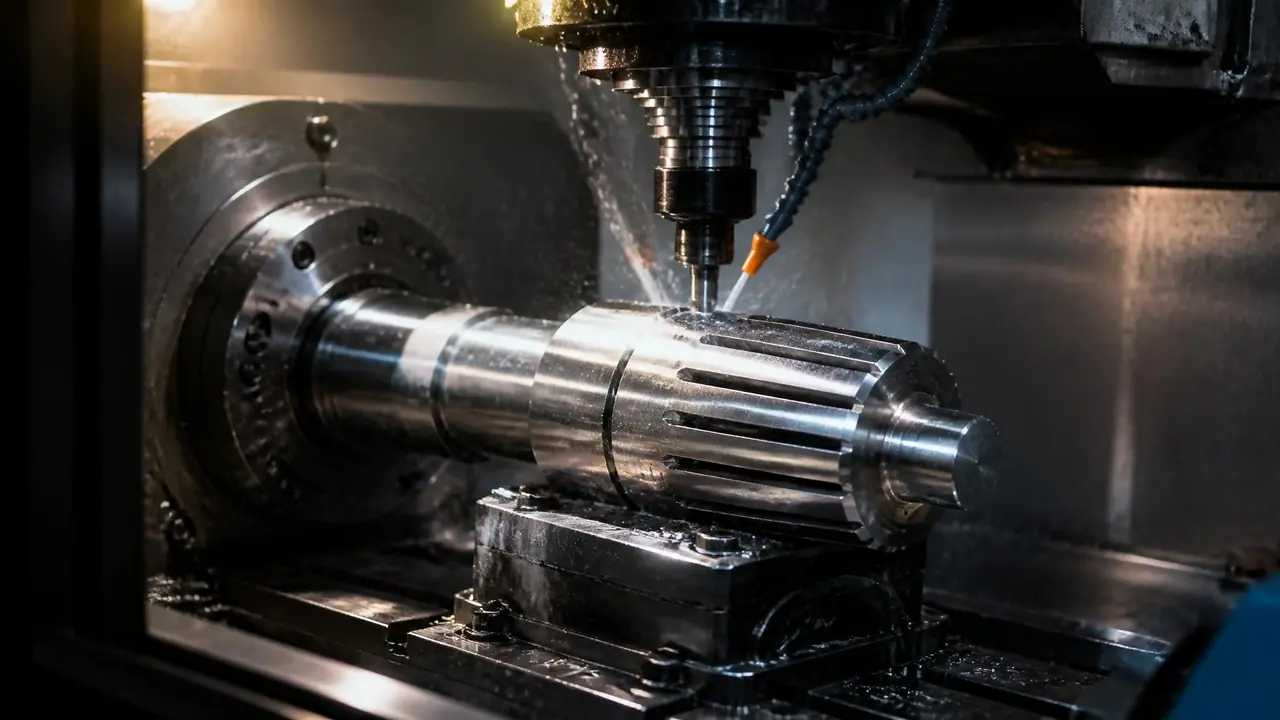
宽度超过 60 毫米的焊头还要开消声槽,切缝宽一般 3 到 5 毫米,位置和深度由设计软件算,作用是把横向振动收掉,让能量只往轴向走。加工时四轴加工中心一次装夹铣成型,两端面的平行度和同轴度直接决定焊头装到机床上振不振得起来。这类活对设备和工序链的要求,跟做精密模具有点像,感兴趣的可以看这篇五大工艺对比:模具加工有哪些方式?车铣磨放电线割五大工艺对比。
槽根应力集中是焊头断裂的第一大原因。切缝底部必须圆角过渡,R 角小于 1 毫米我们是不收货的——之前有家供应商偷懒用小 R 刀清角,振幅拉到 55 微米连试三天,两支焊头全断在同一个位置。退回去重开粗、重新热处理,一个来回耽误了十一天,生产线等米下锅。这个坑你别再踩。
验货这块说个实操办法:收到焊头先别装机,让厂家附一份扫频报告,看实测谐振频率和标称值的偏差,再看阻抗曲线有没有毛刺。手头有阻抗分析仪更好,没有的话,装上机器用机内自检扫一遍也行。数字对得上,再谈焊点。
绕回开头那台被冤枉的焊机。焊点一掰就开,八成不是机器的错,是焊头材料配错了料、振幅拉过了头,或者谐振频率压根没对上。先查这三样,再考虑换设备,顺序别反。
超声模具这个行当说大不大,但每一环都有人交过学费。材料按被焊料选,振幅按材料特性定,频率拿实测数据说话,这三条守住了,焊头这东西没那么玄。
常见问题
超声波焊头大概能用多久?
没有标准答案,看焊什么。打 ABS 这类不带填料的塑料,铝焊头用一年很常见;焊玻纤料可能几千到两万模就磨损超标。日常检查看两个地方:端面有没有发亮的磨损环,焊点强度有没有往下掉。
焊头开裂了能焊补修复吗?
槽根的疲劳裂纹基本没救。堆焊补上去的金属声学性能跟母材不一致,频率会漂,等于整支报废。端面轻微磨损倒是可以上车床修一刀端面再抛光,修一次大概缩短两三成寿命,当应急手段用。
焊机老是过载报警,先查什么?
按顺序来:一看振幅设定是不是拉太高了,先降两成试;二扫频看焊头谐振频率漂没漂;三查气压和焊头端面有没有粘料。三样都正常还报警,才轮到怀疑换能器和电源。别急着重买机器。
15kHz 和 20kHz 的焊头能混用吗?
不能。整套振动系统必须工作在同一频率,谐振长度、变幅杆、换能器都是按频率配套设计的,混装轻则焊不住,重则过载烧机。买焊头之前先把机头铭牌上的频率看清楚。