纳米涂层模具值不值得做?跑涂层外发的销售给你算笔实账
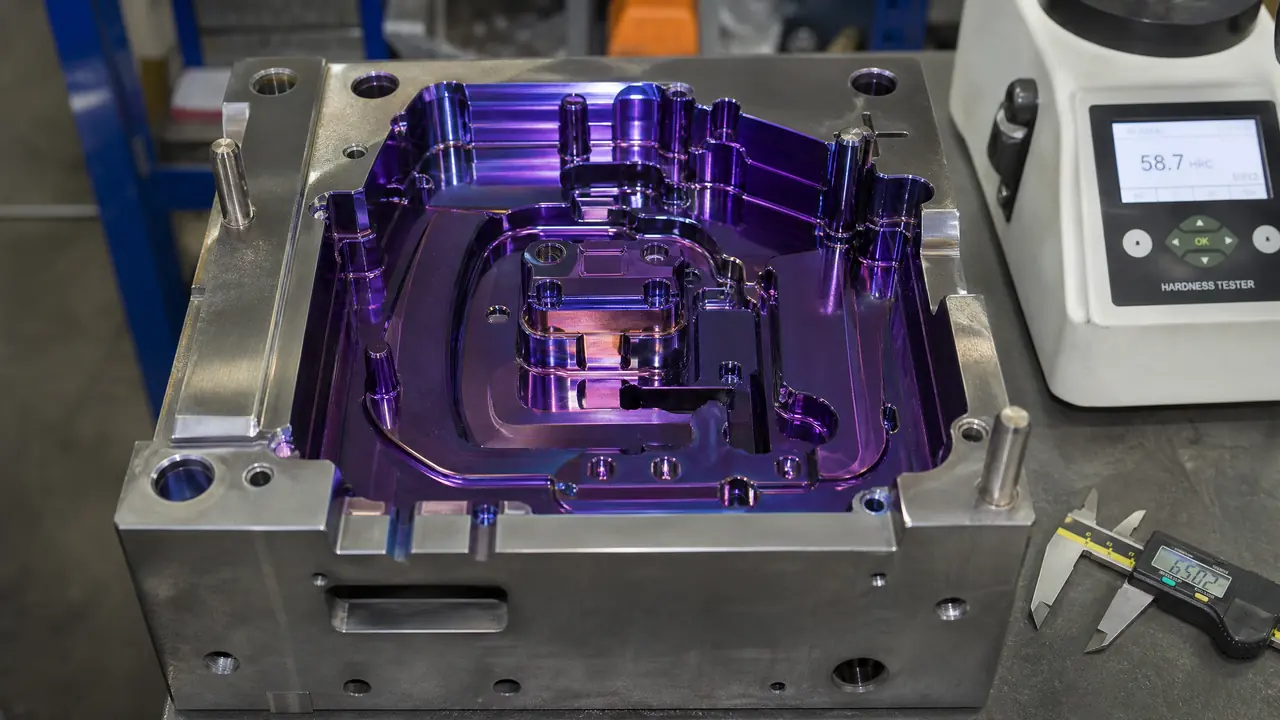
答案很短:不是每套模都值得上纳米涂层。月产五十万模次以上,或者打玻纤、打腐蚀性料的模芯才划算,PVD镀膜两三千起步,TD按公斤收钱,普通小模镀了多半收不回成本,先算模次再送炉。
纳米涂层模具不是贵不贵的问题,是值不值的问题,我的态度:模次够就镀,不够就省。上个月谈崩一单,客户做PC加玻纤的齿轮模,月产三十来万模次,张口就要镀纳米涂层,我报了三千八,他嫌贵,转头找了个便宜作坊镀。
三十八万模次,模芯拉毛,连膜带钢一起废。返修加急花了八千,停机十一天,料钱人力另算。这单亏得冤,做涂层外发这几年,我经手的模少说三四百套,什么该镀什么不该镀,心里那杆秤早就称熟了,说穿了就一条:涂层是锦上添花,模次不够高的模,镀它纯属给涂层厂送钱。
纳米涂层模具到底是个什么东西
纳米涂层模具就是模芯表面用PVD或TD工艺镀上一层两到九微米的超硬陶瓷膜,硬度做到两千多HV往上,膜把钢材跟塑料、铁屑隔开,耐磨、防粘、抗腐蚀,模具寿命普遍能拉长两到五倍。镀的其实是钛、铬、钒这些元素的陶瓷相,不是纳米颗粒刷上去的漆。
市面上说的"纳米涂层",行里基本走两条路。一条是PVD,物理气相沉积,炉温四百到五百来度,把钛、铬铝在真空里气化,一层层"蒸"到模芯上,膜厚两到四微米,TiN金灿灿,TiAlN带点蓝紫,CrN银白。另一条是TD,热扩散处理,炉温冲到九百多度,让钒跟钢里的碳在表面长出一层碳化钒,硬度上三千HV,颜色灰扑扑,不起眼但皮实。
跟给手机贴膜一个道理,膜再好,屏幕本身是软的,照样一起碎。基材硬度撑不住,镀啥都白搭。
什么模具值得镀,什么模具是白扔钱
值不值就看三条:模次高不高、料有没有磨蚀性、产品是不是外观件,三条里占两条再谈涂层,一条不占的老实用好钢,省下的钱多打一副备模更实在。我见过的翻车,九成是模次没算清楚就送炉。
按料分,玻纤料是头号刚需。PP加玻纤三十,打十万模次模芯就出波纹,镀了TD能打到三十五万模次往上,这账怎么算都划算。腐蚀性的PVC、阻燃料、打磁粉的,涂层也值。反过来,打纯PP饭盒、矿泉水瓶坯这种月产不到二十万模次的模,一副P20打到底,镀膜的钱够买半副新模芯了。
四种工艺一张表排开:
| 工艺 | 炉温 | 表面硬度 | 膜厚或渗层 | 一套价格 | 我偏向谁用 |
|---|---|---|---|---|---|
| 氮化 | 500-580度 | 1000HV上下 | 渗层0.1-0.4毫米 | 几百到一千多 | 压铸模、怕变形的薄模芯 |
| 镀硬铬 | 60度上下 | 900-1000HV | 0.01-0.05毫米 | 一千上下 | 旧模修复、尺寸恢复 |
| PVD | 400-500度 | 2300-3400HV | 2-4微米 | 两三千到六千 | 镜面外观件、精密注塑模 |
| TD | 950度上下 | 3200-3800HV | 5-9微米 | 每公斤十几到三十块 | 玻纤料、冲裁拉延重磨损 |
站个队:打玻纤我站TD,膜的厚度在那儿摆着,皮实;外观镜面件我站PVD的CrN,膜薄不伤光洁度,出炉能对住Ra0.01的镜面。镀硬铬我不推给新模,结合力差口气,高模次容易成片起皮。怕变形的薄模芯我劝你直接氮化,成本只有镀膜的零头,模具氮化处理怎么选?气体/离子/软氮化实测差异与外发价格那篇把外发行情讲得细。
对了,跑题说一句,有客户拿着718预硬钢的模芯来问镀TD,我给拦下了。TD炉温九百多度,出炉还得重新淬火,718是预硬料,基材硬度过炉一折腾芯部性能全乱,膜是镀上了,钢先伤着了。涂层是衣服,钢料是身材,身材不行,穿貂也白搭。PVD跟TD具体怎么分,模具涂层有什么用?PVD TD镀钛的耐磨防粘对比里对得更细,两篇对着看省事。
送炉一趟多少钱,多久能取模
PVD按套收费,小模两三千、大模五六千起步,三五天取货;TD按模具重量收,一公斤十几到三十块,中小模千把到三千,周期七八天,因为出炉还得重新淬火回火一趟。价差都在炉子和后处理上。
流程给你捋一遍。模具外发先拆干净,涂层厂收货后超声波清洗,接着喷砂或者精细抛光做前处理,这步决定膜咬不咬得住。装炉,PVD一炉能塞十几套,抽真空,起弧,通氩气氮气,烧四五个钟头。出炉测膜厚、测硬度、划痕测结合力,报告随模走。回来钳工轻抛一遍就能上机。
两个坑提前踩给你看。头一个,镀前抛光必须抛到位,那层膜只有两三微米,指望它盖住机加工纹路,想都别想,它只会把纹路原样复制再镀亮给你看。另一个是尺寸,单边长两三微米,配合紧的孔位、滑块要提前报备,该留研配余量的留出来,别等装模卡死了再退膜。
物流上也有讲究。模具发涂层厂走德邦或专线,打木架,模芯单独缠膜,来回运费三百到八百看地区。赶工期可以谈加急,加三成费用,PVD能压到四十八小时取货。等等,还有一句要紧的:送炉前把顶针孔、灌嘴孔用高温胶堵好,不然膜镀进孔里,回来钳工得拿研磨膏一孔一孔抠,光这个工时就够付半天人工。
拿我经手的账算给你听。去年一副PC灯罩模,模芯S136淬到HRC48,PVD镀CrN花了三千六,五十万模次镜面还在,客户第二副模直接加钱要求标配。另一副打PA加玻纤的支架模,TD花一千九,模次从十二万拉到四十万,修模从一个月三回降到三个月一回。这两笔账,客户回回拿出来给新客户看。
回到开头那副谈崩的齿轮模。客户后来在便宜作坊镀的膜,三十八万模次拉毛,返修加急八千,停机十一天,满打满算比当初听我的多花一倍不止。涂层不贵,贵的是犹豫和侥幸,模次算得清、料看得准,该镀就镀,不该镀就把钱省下来。
常见问题
纳米涂层会让模具尺寸变大吗?
会,PVD单边多两到四微米,TD能到九微米。一般模具体积下这点量可以忽略,但精密孔位、滑块配合面要提前跟涂层厂报备,留出研配余量,别等上机卡死了再退膜。
镀过的模具还能烧焊返修吗?
能,但得先把焊点周围的涂层磨掉或者用药水退掉再烧,不然气孔多得没法看。焊完重新做表面、重新镀,一来一回的钱,小批量的模不如直接换新模芯。
S136不锈模具钢本身防锈,还有必要镀吗?
看打什么料。打普通PP、ABS,不镀也扛得住。打PC、阻燃料或者腐蚀性PVC,镀层防的是化学侵蚀不是水锈,该镀还是镀,S136保钢自己不锈,保不了型面不被料咬。
网上说纳米涂层能把模具寿命提高十倍,靠谱吗?
听听就好。我账本里的实数是正常工况两到五倍,十倍那是实验室拿标准试块磨出来的。谁拿十倍跟你报价,先让他拿自己客户的模次记录来。
镀了膜的模具脱模剂能省吗?
能省两三成,膜表面能低,不粘。但别一滴不喷,顶针、斜顶这些活动部位照常保养,膜只管型面,管不了配合件咬合。