树脂模具能用多久?不饱和树脂和环氧树脂做模对比
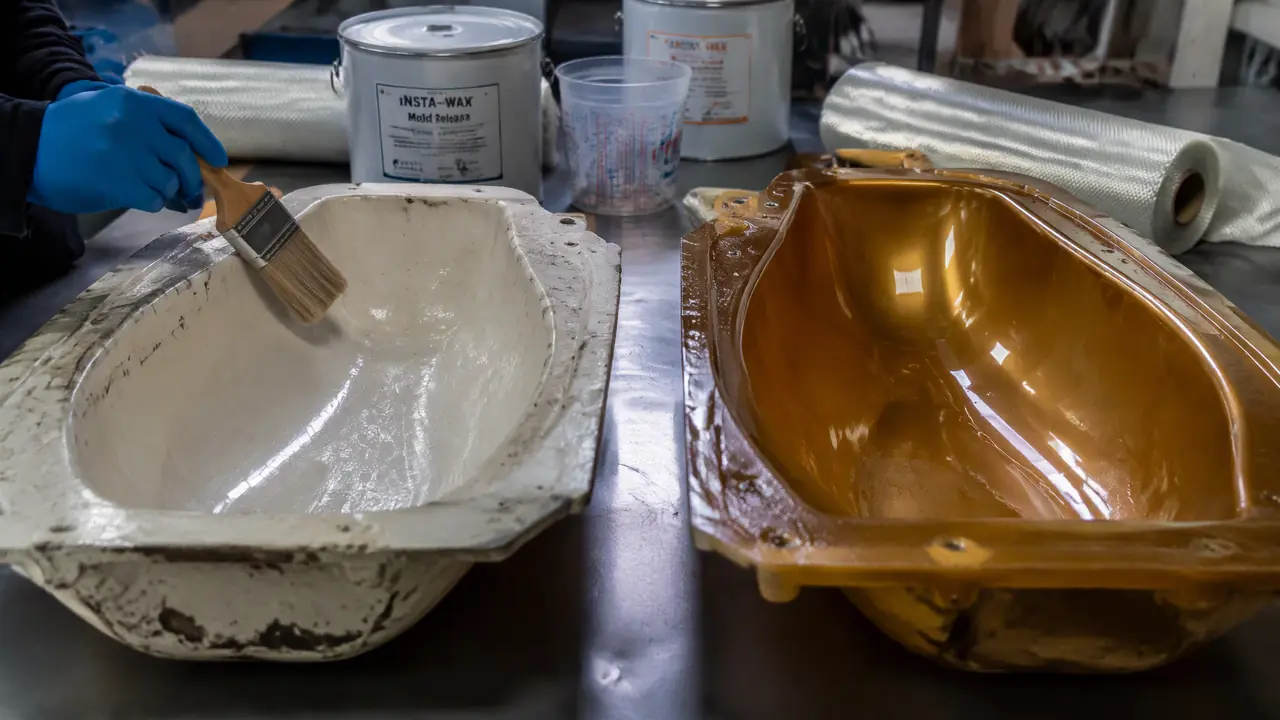
先说结论:不饱和树脂翻的模具大概几十到一百多模次就得修,环氧树脂模养护得当能撑两三百件以上。寿命差距主要卡在固化工艺和温度控制上。下单前先想清楚你要翻多少件、受多高的温度。
树脂模具能用多久?做水晶灯饰的老陈上个月来找我,他三百多块配的环氧树脂模,翻到第五十来套就表面发粘、边角起毛,气得他一口咬定树脂模全是坑。我去车间看了一眼,问题不在树脂,在他固化剂随手多加,又没等彻底固化就上了产线。这种误会我一年要解释好几回。
先给个量级:手糊玻璃钢那类不饱和树脂模,正常使用大概几十到一百多模次;环氧树脂模翻两三百件很常见,养得好还能更多。差距这么大,原因得分开讲。
不饱和树脂模具:便宜,但天生短一截
不饱和树脂模的正常寿命在几十到一百多模次之间,表面质量下滑比结构损坏来得更早,超温使用会让寿命断崖式往下掉。这个数字看着不体面,可架不住它便宜,多数小批量活它依然是第一选择。
先算笔账。不饱和树脂十来块一公斤,配上玻纤布和胶衣,翻一套一平米上下的模具,材料成本几百块就能拿下。做玻璃钢卫浴、雕塑、游乐设施大件的厂子,十有八九用的就是它。便宜,是它最大的底气。
但便宜有便宜的代价。这种树脂固化时放热猛,收缩率大概在0.2%到0.4%之间,脱出来的模跟母模比总要小那么一点;胶衣层又薄,耐磨性天生不足。去年我给一家做台盆的厂子看模,那套模用到八十几次之后胶衣开始发雾,抛一次光能再撑二十来模,第三回抛完直接密密麻麻全是针孔,只能报废。你说它坏了吗?结构还好好的。可产品面已经不能看了,这就算到寿。
温度是另一道坎。常温固化的不饱和树脂,模温爬到60℃左右就开始发软,尺寸跟着漂。想加热固化产品,或者车间通风差、模具长期被太阳晒着,寿命还得再打个对折。话不好听,但是实话。
环氧树脂模具:贵一截,寿命也长一截
环氧树脂模寿命普遍是不饱和树脂的两到三倍,固化收缩能压到0.1%以内,尺寸稳定是它最值钱的地方。前提是你舍得让它彻底固化,急不得,一分都急不得。
环氧贵。常规浇注级的AB料一公斤三十到六十块,高温级的工具树脂还得往上翻。贵有贵的道理:收缩小、硬度高、尺寸稳,翻两三百模次很常见,做复合材料成型、首饰滴胶的厂子基本离不开它。
有一说一,环氧模的寿命有一半攥在固化这一步上。表面干透大概二十四小时,真正彻底固化要三到七天。我自己吃过这个亏——头一套环氧模急着上线,第二天就脱模开用,翻到第十件表面就花了,边角掉得像被砂纸磨过。后来同配方重做一套,老老实实放足一周,同一套模翻了一百多件还光溜溜的。配方没变,变的就是那几天。
耐温也得拎清楚。普通浇注级环氧长期使用别超过60到80℃;要扛高温就选高温级,能顶到150℃上下,风叶、汽车覆盖件那类复合材料成型用的就是这种,价格也跟着上去了。买料时问清级别,别拿浇首饰的料去做加热模具,那是会出事的。
一张表看懂怎么选,别为用不上的性能买单
产量在一百件以内、又不涉及加热,选不饱和树脂最划算;要精度、要寿命、要长期量产,环氧多花的钱一定回得来。拿不准就按表里的温度和产量两行先对号入座。
| 对比项 | 不饱和树脂 | 环氧树脂 |
|---|---|---|
| 材料价格 | 十来块一公斤 | 常规级30-60元一公斤,高温级更贵 |
| 固化收缩率 | 大概0.2%-0.4% | 0.1%以内 |
| 长期耐温 | 60℃左右开始发软 | 常规级60-80℃,高温级150℃上下 |
| 典型寿命 | 几十到一百多模次 | 两三百模次以上 |
| 施工气味 | 苯乙烯味重,必须通风 | 气味小很多 |
| 适合场景 | 玻璃钢制品、雕塑、小批量 | 滴胶首饰、量产件、高精度复制 |
表里的数字是我和几个同行用下来的大概区间,具体到你的配方、你的固化条件会有出入,方向不会错。
要是你的活对表面纹理要求特别高,比如复刻皮纹、木纹,别急着自己浇树脂,不少厂直接转硅胶模了,细节复刻比树脂强一档,选型可以看这篇模具硅胶怎么选?食品级和工业级的区别一篇讲透。
话说回来,树脂也只是模具材料里的一个门类,硅橡胶、聚氨酯各有各的地盘,想把几类材料的边界搞明白,这篇模具胶是什么?硅橡胶和聚氨酯模具胶的区别和选用画得很清楚。
回到老陈那套模。树脂本身没坑人,坑人的是省掉的那几天固化和随手多加的固化剂。树脂模具说穿了是个老实工具:你按它的脾气来,它就多干活;你糊弄它,它第五十件就撂挑子。下单前把产量、温度、工期三件事想清楚,选料这事其实不难。
常见问题
树脂模具不用的时候该怎么存放?
避光平放,别叠压别磕碰。环氧怕紫外线,长期晒会黄变发脆,最好盖块布或者装袋;冬天别放露天,反复冻融会让树脂和玻纤分层。存放前刷一层脱模蜡封住表面,下次开机直接能用,省一次抛光。
树脂模具表面发粘还有救吗?
轻度发粘多半是固化不完全,擦干净后薄薄封一层同款树脂,固化后还能再干一阵。要是发粘面积大、已经开始粘件,直接报废别硬撑——粘坏一批产品,损失比一套模贵。
做树脂模具一定要刷脱模剂吗?
一定要。树脂对木头、石膏、甚至固化的树脂本身都有咬合力,母模不刷脱模剂,脱模那一下大概率连模带件一起完蛋。老手的做法是蜡打底、再喷一层PVA,双保险,几十块钱保几百上千块的模。
小批量试做,直接上钢模行不行?
行是行,但几十件的量开一套钢模不划算,开模费够你翻几百件树脂件了。一般经验是:试制和几百件以内的小单用树脂或硅胶模,量稳定上千件再考虑金属模,中间那条线自己算账最清楚。
延伸阅读
树脂之外,模具材料的水还深。想先把大方向捋一遍,看这篇模具材料有哪几种?钢材铝材铜合金选材速查手册。
产量上来之后想换金属模的,这篇钢模具有哪些类型?从模具钢到钢模具的完整分类体系讲得挺全。