大型模具怎么造怎么买?吨位、吊装、合模精度与价格一次说透
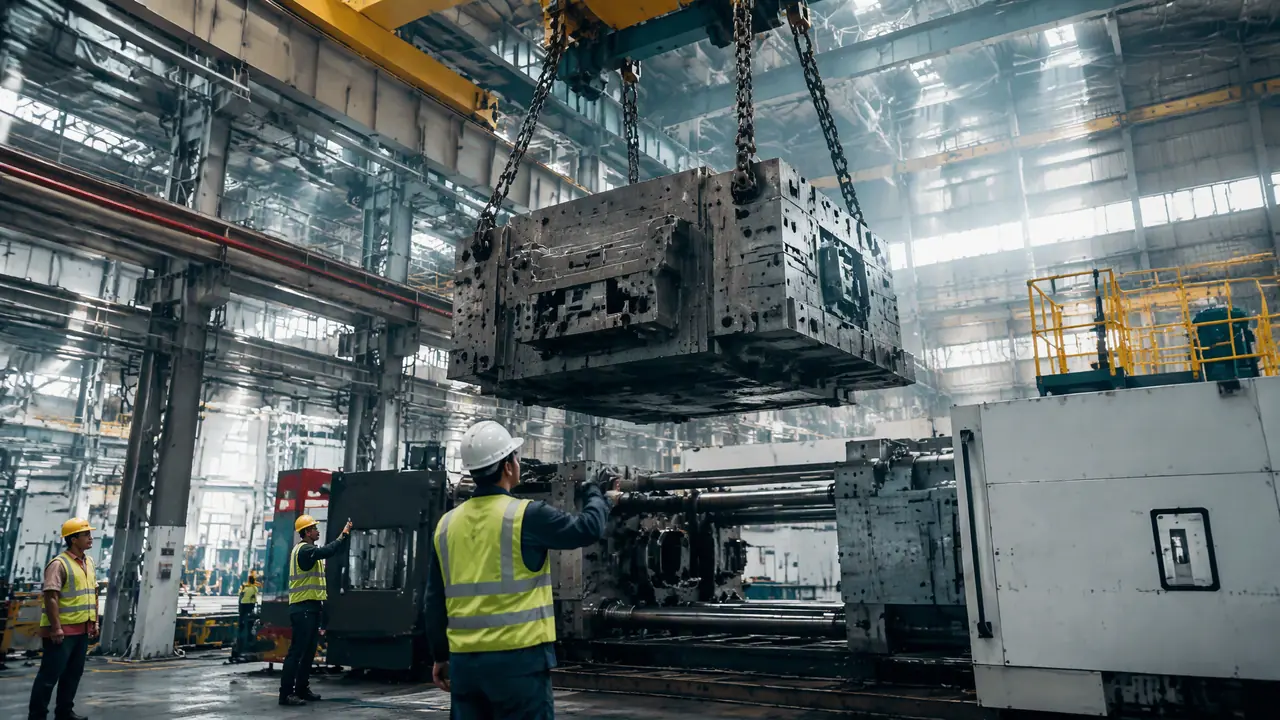
把话放这儿:大型模具的门槛不在机器贵,而在吊装、研配和钢料这三笔看不见的钱上。产品单件超过三公斤、投影面积过一平米,就得按大型模的规矩来办,机台千吨起步,行车是标配,合模精度靠钳工一铲一铲研出来,报价六位数是常态。
上个月月底,车间吊装一套前保险杠模,动静两半加起来二十六吨,32吨的行车吊了四十分钟才稳稳落进1600吨海天机的容模空间。我在旁边盯着压板,手心全是汗。这就是大型模具跟普通模完全不一样的地方:钢板论吨买,机台论千吨算,报价直接从六位数起步。我的判断很直接,产品单件超过三公斤,或者投影面积超过一平米,你就得按大型模的规矩来谈价,拿小模那套经验套在这儿是要栽跟头的。
这套模是给一家改电动车外形的老客户开的,前保加后保两套一起做,报价单上来就一百八十多万。老板一开始还嫌贵,我把钢料账拍在他面前,他就没话了。下面我把大型模具的吨位、吊装、精度、价格这几件事,一件件掰开讲。
多大才算大型模具?机台吨位是硬杠杠
动静两半加起来超过15吨、要用千吨级注塑机配行车作业的模具,行业里就叫大型模,保险杠模、洗衣机外壳模、1210托盘模全在这一档。
行业里没有红头文件规定多重才叫大型模,但机台选型表不会骗人:锁模力上千吨的注塑机,配的模基本都在15吨以上。我按这几年经手的报价单,把它粗分成三档给你看。
| 产品 | 模具自重 | 机台吨位 | 一套价格区间 |
|---|---|---|---|
| 保险杠(前保或后保) | 20-30吨 | 1600-2600吨 | 80-150万 |
| 洗衣机外壳 | 15-25吨 | 1000-1600吨 | 40-80万 |
| 1210双面托盘 | 18-28吨 | 1300-2000吨 | 50-90万 |
| 大型周转箱 | 8-15吨 | 650-1000吨 | 25-45万 |
这些区间是我自己的报价经验,不同地区有两成上下的浮动,别当成官方标准。判断一个产品要不要按大型模对待,还有个土办法:看单件重量。件重三公斤以下,650吨的机台基本都能吃下;超过三公斤,尤其投影面积大、壁又薄的件,比如托盘、保险杠,模具钢板就得往厚里堆。模板一厚,重量、机台、加工机床全跟着上一个档次,这就是为什么托盘模比同尺寸小件模贵那么多。
对了,说到钢料,大型模用得最多的是718H和2738这类预硬钢,硬度在HRC30到36之间。图的就是不用再淬火,二十多吨的模板一热处理,变形能变到你怀疑人生,这是大模跟小模在选材上最实际的差别。
大型模具第一险不是加工,是吊装
二十吨以上的模要动两次,出机床一次,上机台一次,行车吨位、吊点位置、落地垫木都得提前算好,磕一次型腔角就是几万块的补焊钱。
做小模的时候,吊装是个顺手活,抱起来就上机台了。大型模不行。我们厂行车是32吨,50吨的模得两台行车抬,或者干脆叫外边的汽车吊。吊点必须用模具自带的吊环螺孔,四点起吊,挂好吊带先离地二十公分停一停,拿水平仪看一眼,平了再走。这些规矩写在我们班组的作业卡上,一条都不能省。
去年隔壁厂就出过事。行车工图快,单点起吊一套后保模,模体在空中一摆尾,导柱蹭在机台立柱上,蹭掉一小块。补焊、重研、精度复测,耽误十天,算下来六万多打了水漂。就一个动作的事。
落地也有讲究。模体不能直接墩在水泥地上,枕木要垫四角,型腔面朝上。转运的时候用平板车慢速走,车间里最怕的就是拐弯。具体上机台的步骤,我之前单独写过一篇注塑机模具安装从吊装到合模试机的完整流程,从找正到压板紧固一步步都有,这里就不展开了。
合模精度是钳工研出来的,不是铣出来的
大型模合模后分型面间隙要压进0.03到0.05毫米,靠CNC留量加工位研配,钳工推着研模合开几十遍,贴合面积到八成才算过关。
很多人以为机床越贵精度就越好,大模这儿不完全成立。CNC再准,二十多吨的模板装夹之后总有一点点让刀和应力变形,所以大型模的型腔CNC都会留0.1毫米左右的余量,最后那两个丝留给钳工。红丹薄薄涂一层,合模,压开,看接触点,铲一刀,再来。上个月那套前保模,光研配就研了六个工作日,两个钳工轮班推。
研到位的标准有两个。一看分型面贴合率,红丹点子要铺到八成以上面积;二看四周间隙,塞尺插进去不超过0.05毫米。做到这两条,试模的时候飞边才能控制在0.1毫米以内,不然保险杠的弧面上挂一条毛边,客户直接判不合格。定位结构上也跟小模不一样,大模光靠导柱不够,一般要加锥度定位块或者止口定位,四个角各扛一份力,不然机台一开一合几千次,导向就啃坏了。
老实讲,研配这活儿机器替代不了,这就是大型模具厂比拼老师傅的原因。同样一张图纸,研配功夫差一个等级,试模次数能差出两轮,一轮试模连机时带料就是大几千。
一套大型模具到底多少钱?
保险杠模80到150万,1210托盘模50到90万,洗衣机外壳模40到80万,低于区间太多的报价,先去查钢料和热流道是不是被砍了。
给你拆一笔真实的账。那套前保模,模架加型腔用718H,钢料一共二十八吨,按15块上下一公斤的行情,光钢材就是四十万出头。大CNC的机时按180块一小时算,粗加精加加起来两百多个小时,又是小十万。设计费、热流道、试模、装配工时全摊进去,八十万是成本线,报一百出头才有得谈。低于成本线的报价,多半是钢料换了杂牌或者省了热流道,模是能出件,寿命就不好说了。
托盘模的账我单独算过,1210双面托盘比单面贵一截,光导向和顶出系统就多出好几万,为什么这么贵,我拆过一本明细账,写在托盘模具为什么贵:大型注塑模的结构与成本账那篇文章里,感兴趣可以去翻。交期方面,保险杠模从下单到T1试模普遍要120到150天,别信九十天交模的承诺,钢料采购加粗加工就吃掉四五十天,后面还有两到三轮改模等着你。
那套前保模上个月底T1试模,1600吨的机台一合,出来的件除了后视镜支座那里有一点缩痕,别的地方都过得去。班组围着试模件看了半天,带班的张师傅说了句“半个月红丹没白推”。大型模具这行就是这样,吨位、吊装、研配、报价,一环一环都是钱和汗堆出来的。你下单前把这四件事问清楚,至少不会被人当外行宰。
常见问题
大型模具为什么交期普遍要四个月以上?
钢料采购要二十天上下,二十多吨的模板上大机床排程也得等,粗加工精加工之后还有热流道装配和研配。最容易被低估的是试模后的改模,保险杠模一般要改两到三轮,每轮又是十天半月,加起来就是四五个月。
小模具厂能接大型模具的单吗?
得看设备家底。没有行程一米六以上的大CNC、没有配得上的行车和1000吨试模资源,接了大模单也只能外协加工,质量和交期都攥在别人手里。有些小厂专做装配和研配这一段,跟有大机床的厂搭档倒也能干。
大型模具运输怎么算钱?
一套保险杠模基本独占一台低平板车,省内运一趟五六千到一万,跨省上万,木箱包装另算。报价时记得问清楚含不含运费和吊装费,到厂卸车的吊机费经常被单列出来,一算又是一两千。
二手大型模具值得买吗?
行情价大概是新模的三到五折,看着便宜,坑在型面和模次上。买之前一定要上机试模,看分型面有没有修复痕迹、顶针孔有没有拉伤。补研一次分型面就是几万块,算完账不一定比开新模划算。