非标模具是什么?和标准模架差多少钱、差多久,怎么把非标做省钱
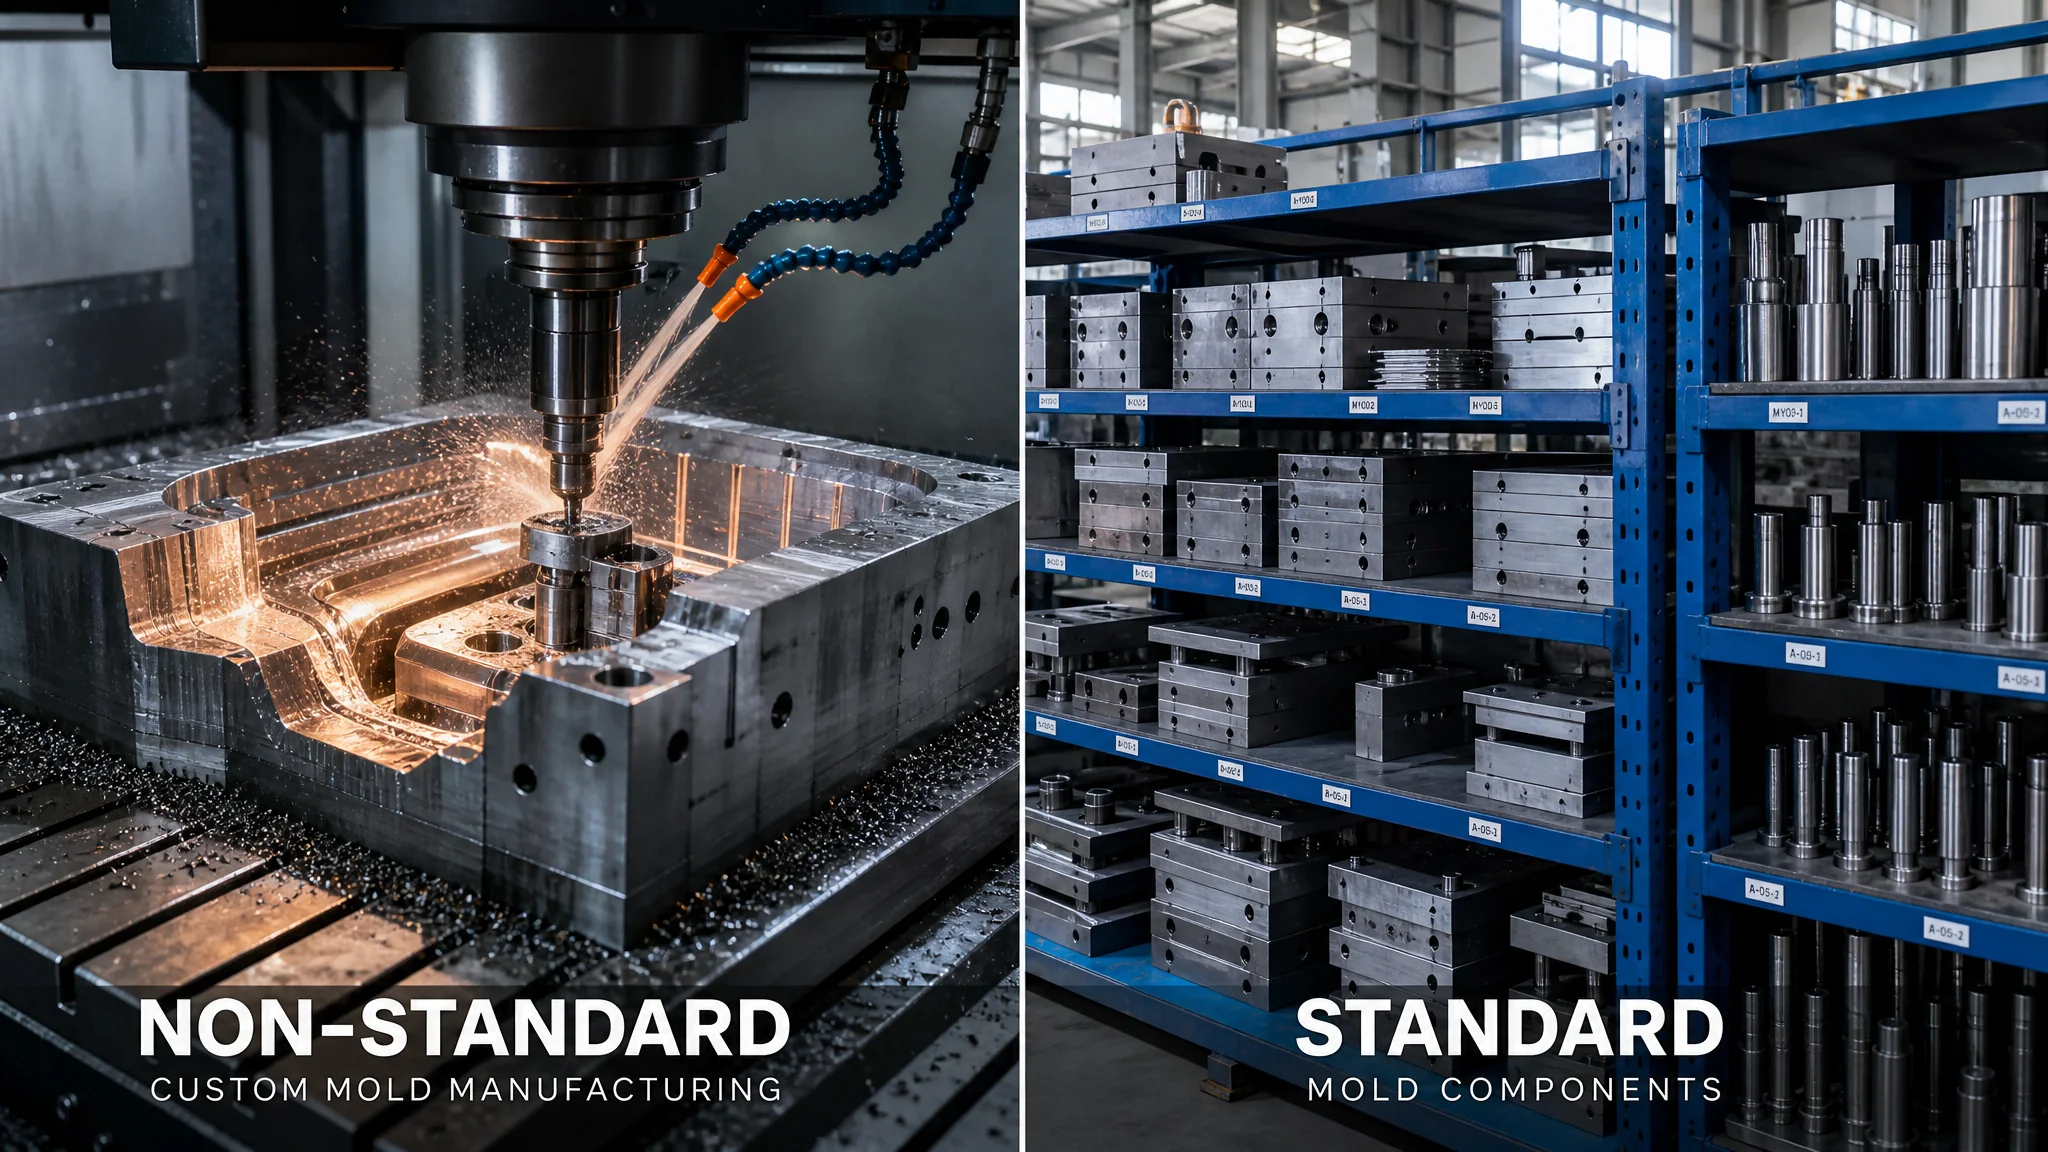
简单说:非标模具就是除开型腔和行位这些必须定制的部分,模架、导柱、顶针能不能全套买标准货,能买的都算标准,剩下专门设计和加工的就是非标。同一套产品,非标件占比每高一成,价格大概多三到五个点,交期多三五天。
去年有个做汽车内饰件的小老板拿着报价单来找我,两套看着差不多的模具,一家报28万、另一家报21万,差了整整7万。他怀疑便宜那家偷工减料。我把两份报价拆开一项项对,问题出在非标件上:贵的那家把顶针板、导柱、限位块全按非标件算的,光这一块就多出四万多。这事儿给我一个提醒,很多刚下水的采购分不清什么叫非标模具、什么叫标准配置,报价单拿过来只能看个总价。
说白了,模具这行没有"纯标准模具"这种东西——每套模具的型腔都得照着你的产品做,天生就是定制的。但模具里其实有大量零件是通用的,模架、导柱导套、顶针、弹簧、水嘴,这些都有国标和行业标准规格,买现的就行。所谓非标模具,指的是那些没法套标准、必须单独设计单独加工的部分占了大头。分清这条线,你才算真正看得懂报价。
非标模具的"非标"到底指哪些东西?
判定标准就一句话:有现成标准规格、付钱下周就能到的算标准件;需要画图、开料、上机床从零做出来的就是非标件。型腔、型芯、滑块、斜顶这类成型零件永远是非标,模架和大部分配件应该尽量走标准。
具体拆开看。模具结构里天生非标的有三块:成型零件(前模、后模、镶件、行位、斜顶),冷却水路和浇注系统的走向,还有那些因为产品倒扣、细长筋条被迫特殊设计的机构。这些东西跟着产品走,产品一变它就得重做,谁也躲不掉。
剩下的大头其实都能标准化。模架有龙记(LKM)这些大厂的现成规格,A板B板厚度按需选;顶针有米思米(MISUMI)这类厂商的目录,直径0.5毫米一档排得密密麻麻。关于16类模具标准件怎么选型,我之前单独写过一篇,这里不展开。判断的时候有个土办法:让模具厂在报价单上把每个零件标注"标准"或"非标",凡是标了非标的,让他讲清楚为什么要非标。讲不出来,多半是凑价。
非标和标准件的成本差多少?给你拆一笔账
非标件比标准件贵,贵在"从零开始"四个字上。同规格的顶针,标准件几块钱一根第二天到货,非标定制动辄几十上百块还得等一周;标准模架两三万能拿下的规格,非标模架轻松上五六万。
差价主要差在工序。标准件是大批量生产的,模具厂卖的是库存;非标件要先出图、买料、粗加工、热处理、精加工、检验,一套流程走下来全是人工和机时。我拿去年一个项目给你算:一套家电外壳模,模架按龙记标准规格(CI型3540,A板90厚)采购价2.8万,7天到厂。当初设计师图省事把B板加厚了12毫米还要求非标开框,改成非标模架后报5.2万,交期18天。就为这12毫米,多花2.4万、多等11天,产品上一点好处没落到。后来我们把加厚需求挪到垫铁上解决,标准模架照样用,总共加了800块的垫铁钱。
行位和斜顶这类非标机构更烧钱。一套中等复杂的滑块机构,材料和加工费加起来一两万很正常,如果产品上有好几个方向的倒扣,行位上三四个,光非标机构就奔着五六万去了。还有顶针这种小件看着不起眼,深腔模具里几十根特殊长度的非标顶针攒下来也要好几千。我的习惯是报价评审时按"非标件金额占比"过一遍:占比超过65%,就得回头想想产品设计是不是太任性了。
交期差异在哪?非标多等的那十天都花在哪了
标准件靠库存,非标件靠排产,这就是交期差别的根源。标准模架和标准件一周内基本都能到货,非标件每一项都要走设计、备料、加工、热处理、精加工的完整链条,单项15到25天起,模架非标还要另加钢厂备料时间。
我们做项目管理的时候爱画甘特图,画出来你会发现非标件的黑框框全在关键路径上。前年一套出口的模,就因为客户指定了一副非标尺寸的大模架,光等钢料就耗了16天,整套模交期从45天拖到62天。客户在电话里催得冒火,可钢厂不会为你一炉钢改变排产,急也没用。
有两处耗时最容易被低估。一是热处理:非标成型零件淬火加回火,去应力再加一次精加工消除变形,一来一回7到10天;二是电火花和线切割的排队——细长筋槽的电极一个一个打,急不来。所以经验丰富的模具厂会干一件事:把非标件的图纸最早冻结、最早投料,让非标件的加工和标准件的到货并行跑,整体交期能压回5到8天。这套排产的门道,在模具生产流程怎么排更高效里有更细的说法。反过来说,如果一家厂非标件还没投料就敢答应你30天交货,你得多留个心眼。
怎么把非标模具"标准化"来省钱?四条实战路子
核心思路是压缩非标占比:产品端让掉不必要的设计执念,模具端建立自己的标准件库和通用模架库,把"非标"这个例外变成有章可循的模块。做好这四条,同等产品模具费降15%到25%是能做到的。
第一条,产品设计阶段就给模具留活路。壁厚均匀点、倒扣能少则少、卡扣尽量同方向,这些改动能直接砍掉行位和斜顶的数量。一个行位一万多,产品端省一个倒扣就是实打实省一万多。我经手过一个案子,客户把三处反向卡扣改成同向,模具少做两个行位,省了2.6万,产品装配体验没受任何影响。
第二条,模架坚决用标准规格。龙记、富得巴这些大厂的规格表覆盖面已经很全,选型时按"宽度档位往上靠"的逻辑找最接近的规格,A板B板的厚度需求尽量用标准厚度加垫铁解决,别动不动开非标模架。你的长期供应商是谁,就去读谁家的规格书,比如HASCO的标准模架目录就公开挂在官网上(hasco.com),龙记的规格表找业务要一份就行。
第三条,建企业自己的标准件库。把公司常用的顶针、弹簧、导柱、水嘴规格固化成内部标准库,新项目设计时优先从库里调。米思米这类厂商的在线目录能按尺寸直接筛选现发品(misumi.com.cn),我们把常用的几十种规格打印成速查表贴在设计组墙上,设计师选型从"想当然画一个"变成"从表里挑一个",光是顶针弹簧这块,一年下来采购成本肉眼可见地降了一截,模具页里也有现成的导柱选型要点可以对照着看。
第四条,能复制就别新画。做系列产品的公司特别适用:同平台的产品让模具厂做模架通用化,一个模架底子配几套不同的型腔镶件,换产品只换镶件。这套玩法在日用品和汽配行业已经跑得很成熟了,第二套模具的成本能比第一套低30%以上,因为最贵的那层非标内容被复用了。关于这套镶件复用的结构细节,我在模具镶件怎么设计和更换里专门拆过,这里点到为止。
什么时候非标反而是对的?别为了省钱硬套标准
产品要上高产能、有特殊脱模机构、或者腔数在8腔以上的模具,该非标就非标,硬套标准规格省下的那点钱,会在量产效率上加倍还回去。
这话听着跟前面矛盾,其实不矛盾。省钱的前提是"非标没有创造价值",如果一个非标设计的冷却水路能把成型周期从38秒压到27秒,一年下来电费和机时省的钱远超当初多付的设计费,这种非标是投资。我自己吃过一次亏:早年为了压预算在一套模具上用了标准模架,模框强度对不上高锁模力的工况,打了两万模次A板开始变形,停机修模花的钱比省下的多一倍。从那以后我给团队的规矩是——结构件看工况,该加厚加厚,该非标非标;配件看目录,能标准就标准。省钱的刀,只砍在没价值的非标上。
常见问题
非标模具和定制模具是一个意思吗?
严格说不是。所有模具都是按产品定制的,但定制模具里可以用大量标准模架和标准件;非标模具强调的是那些没法用标准件、必须专门设计加工的部分。你可以理解为定制是整台手机的属性,非标是里面没走通用件的那些零件。谈报价时别混着用,不然容易被多算钱。
怎么快速判断报价单里有没有虚报非标件?
让模具厂在报价单里把每一项标注标准还是非标,非标件附图纸或说明。对照米思米目录查顶针弹簧这类小件的价格,对照龙记规格表查模架价格,差价离谱的直接问。我常用的另一招是拿同一套图纸找两家厂报,把两份清单摆在一起,非标件数量差很多的那份一定有故事。
非标模架什么时候真的不能避免?
三种情况:一是模具尺寸超出标准规格的最大范围,比如大型汽车保险杠模;二是工况要求特殊结构,比如高锁模力下要加厚的模框、叠层模的专用模架;三是多腔或特殊腔排布标准开框装不下。除了这三种,多数所谓必须非标的模架,其实都能靠选大一号的标准规格加垫铁解决。
非标件标准化这个事,找模具厂谈还是自己先做功课?
自己先做半天的功课更划算。产品端确认倒扣和卡扣没有可省的,模具端拿着标准模架规格表和标准件目录去谈,比空口喊"给我便宜点"有说服力得多。正规模具厂碰到懂行的客户反而愿意给实在价,因为沟通成本也低了。谈之前把这篇文章里提到的拆账方法过一遍,基本不会吃大亏。
写到这儿,我的立场很明确:非标模具不丢人,丢人的是明明能用标准件的地方被人按非标收了钱,你还点头说好。行业信息差就是成本差,这笔账值得每个开模的人花半天时间算明白。觉得有用的话分享给做模具的朋友——你顺手一转,可能就帮人省下几万块。