硅胶模具制作方法:分片开模的刀路和对插榫怎么做
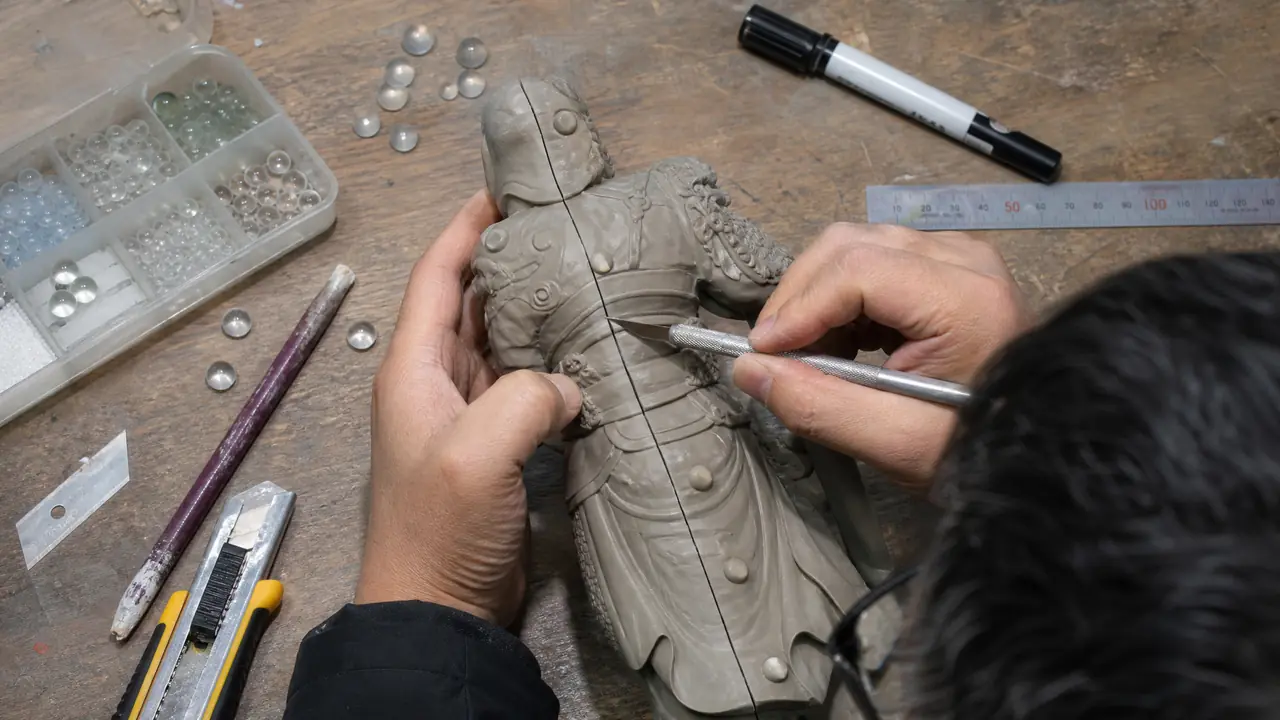
先说结论:硅胶模具制作方法里最难的不是调胶浇注,是分片。开模刀路画错,母模撕坏报废;对插榫没做,合模就错位漏浆。两片对开加错位半球榫,是最稳的入门方案。
上个月带学徒翻一套跪姿手办,母模手臂和腰之间全是倒扣,他张口就问硅胶模具制作方法里分片到底怎么分,我的回答很短:把功夫花在画刀路和摆榫上,调胶浇注反而是整套流程里最不用动脑的一步。
他不信,觉得硅胶软乎乎的,切开就完了。我翻出两块旧模给他看:一块刀路顺着轮廓最宽处走的,撕开像剥橘子,两片干脆利落;另一块是早年我贪快切的直线刀路,撕到袖口直接把花纹整块拽了下来,母模当场报废,重做一个花了三天。差别不在胶,在动刀前那五分钟。
分片的门道就两样:开模刀路决定你能不能无损撕开,对插榫决定两片合回去会不会错位。这篇就把这两样掰开讲。
一体模还是分片模,先看母模有没有倒扣
判断只看一条:硅胶能不能沿直线脱出来。平面浮雕一体刷模就够,手臂耳廓这类倒扣必须分片,两片对开能解决八成件,剩下才动三片。
倒扣是什么,拿个茶壶盖你就懂了:盖沿往下扣住壶身,硬拽只会两败俱伤。母模上有任何一处包住硅胶的结构,直着拿不出来,就得让硅胶分成几片、各走各的路。这跟换遥控器电池一个道理,后盖有卡扣,你得先抠开卡扣那一片,不能拿撬棍硬撬。
分几片,按倒扣的方向数:一个方向倒扣分两片,两个方向各分一次。别贪少。少分一片,撕模的时候你连后悔的机会都没有。
| 方案 | 适合的母模 | 用胶量 | 翻车高发点 |
|---|---|---|---|
| 一体刷模 | 平面浮雕、无倒扣 | 最省 | 边缘积胶、气泡 |
| 两片对开 | 单方向倒扣的手办、摆件 | 中等 | 刀路切偏、合缝错位 |
| 三片以上 | 多方向倒扣、镂空件 | 最费 | 拼缝多、容易漏浆 |
顺便说一句,大件浮雕走的是刷模分片的路子,一层层往母模上刷,跟小件整体浇注再开刀是两条分支,思路相通。浮雕模具怎么翻出层次?分片翻制与细节处理那篇把刷层手法讲得比我细,可以对照着看。
开模刀路怎么画,撕模才不豁口
刀路画在母模轮廓最宽的一圈,离花纹边缘留足5毫米缓冲,下刀呈45度斜切,深腔位置走S形绕行,刀缝全程藏在分型面里,撕模才不豁口。
为什么是最宽的一圈?最宽处就是脱模路径最短的地方,硅胶从这儿分开,两边的料都能直着退出来。刀路要是画在窄处,撕模时两侧的硅胶互相较劲,花纹就是这么被拽坏的。
实际操作分三步。先贴一条10毫米宽的美纹纸当引导线,位置沿母模转一圈找最宽轮廓;然后拿11号手术刀沿纸边浅浅划一道,只破皮不深入,这一刀是给深度做定位;最后一刀45度斜角拉透。注意是拉不是切,刀刃往后带,像削苹果皮,硅胶的回弹会让切口自己张开一条细缝,这条缝就是你下一刀的轨道。
深腔绕行这个细节,十个新手九个忽略。母模腋下、胯下这种深凹位,刀路要贴着腔壁走出一个S形,让硅胶多留一点在腔里形成舌头,撕的时候舌头先退出来,带出整个腔的形状。直直切过去,舌头没了,腔壁的花纹就留在硅胶里出不来。
这个坑我踩过。第一年翻一套石膏像,刀路贪省事贴着眉骨画,撕模的时候整条眉毛连皮掀起来,那一炉的工时全打了水漂。从那以后我给自己立了条规矩:画完刀路,闭眼在脑子里把撕模过程过一遍,每一段硅胶都得有退路,过不了这一遍就不许下刀。石膏像这类母模的完整开模过程,石膏像模具怎么翻才不废?硅胶橡胶开模从母模到复用全记录那篇有全程记录,可以搭着看。
拿不准还有个笨办法:先浇一整块,固化后从刀路起点撕个小口,边撕边看走向,撕歪了拿刀救,也比一上来就切透强。小件我基本都这么干。
对插榫怎么做,合模才不错位
对插榫就是两片模的定位销:分型面上错位粘直径8到10毫米的半球珠,间距40到60毫米,三颗起步摆成三角,另一片自然压出凹窝,合模靠榫不靠手。
榫珠材料不挑,玻璃珠、钢珠、亚克力珠都行,五金店几块钱一把。粘法看母模:硬质的拿502点一滴摁上去就行;油泥或3D打印件,直接把珠子摁进未固化的表层。关键就两个字:错位。一片上的榫别对称摆,左上、右中、下偏左,这样两片合反了根本扣不上,从根上杜绝装反。
数量和间距看着办事。巴掌大的手办模,三颗够用;半米以上的欧式构件模,榫距收到40毫米,还得在合模面四边加一圈燕尾式台阶,光靠珠子撑不住大件的料压。我宁可多摆两颗,榫珠几毛钱一颗,返工一次的胶钱够买一整盒。
对了,说个跑题的事。见过有人拿回形针折弯了插在分型面上当榫,能用,真挺能用,就是翻出来的件上多两道毛刺线,修件多花十分钟。珠子是圆的,凹窝也是圆的,出来的合缝线细得跟头发丝一样。工具这东西,一分手艺配一分笨功夫,别省。
合模之后还有一道检查:两片对合捏紧,看合缝有没有透光。透光的地方就是以后漏浆的地方,拿皮筋或夹子先压住,还是压不实就说明榫位高了,拿剪刀修掉一点凸台。这一步两分钟,能省一炉废件。
固化参数顺手交代:缩合型硅胶加固化剂2%到3%,25度室温静置8到12小时再开模。赶时间加热到60度能压到两三个小时,但寿命短一截,翻出来的模发脆。做卖钱的手办模,别省这一晚上。
那套跪姿手办后来重翻了一遍,这回我让学徒自己画刀路、自己摆榫,我在旁边只看不动手。撕模那一刻两片干脆地分开,袖口花纹一根线都没伤,他举着模具看了半天,说了句原来功夫都在动刀之前。硅胶模具制作方法说穿了不玄:胶按说明调,刀路给硅胶留退路,榫给合模定规矩,三件事做死板,翻模就成了体力活。
常见问题
刀路必须一刀切透吗,能不能分几刀慢慢来?
分两刀更稳。第一刀浅划定位,第二刀拉透,慢刀的毛边比快刀少得多。硅胶有回弹,切得越急,切口越毛。
手边没有玻璃珠,对插榫还能用什么代替?
蜡滴、热熔胶点、硅胶搓的小圆球都能顶上,关键是错位摆放和数量够。实在没有,在一片分型面上捏几个小圆锥,对面自然压出锥窝,一样定位。
两片模合起来浇注,合缝总是漏浆怎么办?
先查榫位有没有磨平,再给合缝外围上夹子或皮筋加压,还不行就在合模面边缘留一圈1毫米高的硅胶台阶,让两片自己压自己。漏过浆的缝要修,不然每次都从老地方漏。
翻出来的件合缝线太粗,怎么处理?
先拿笔刀把合缝的高峰刮平,再用800目水砂纸蘸水轻磨两圈。合缝线粗多半是榫位旷了,修件是治标,修榫才是治本。
分片硅胶模一般能翻多少次?
缩合型胶做的手办模,20到50模次,损耗全在刀口那一圈,撕的次数多了切口变大,合缝线跟着变粗。要翻得久就上加成型铂金胶,寿命翻倍,价钱也翻倍,一套模用胶150到200克,自己算这笔账。