橡胶模具设计怎么做才少返工?收缩率余胶槽撕边分型一次讲清
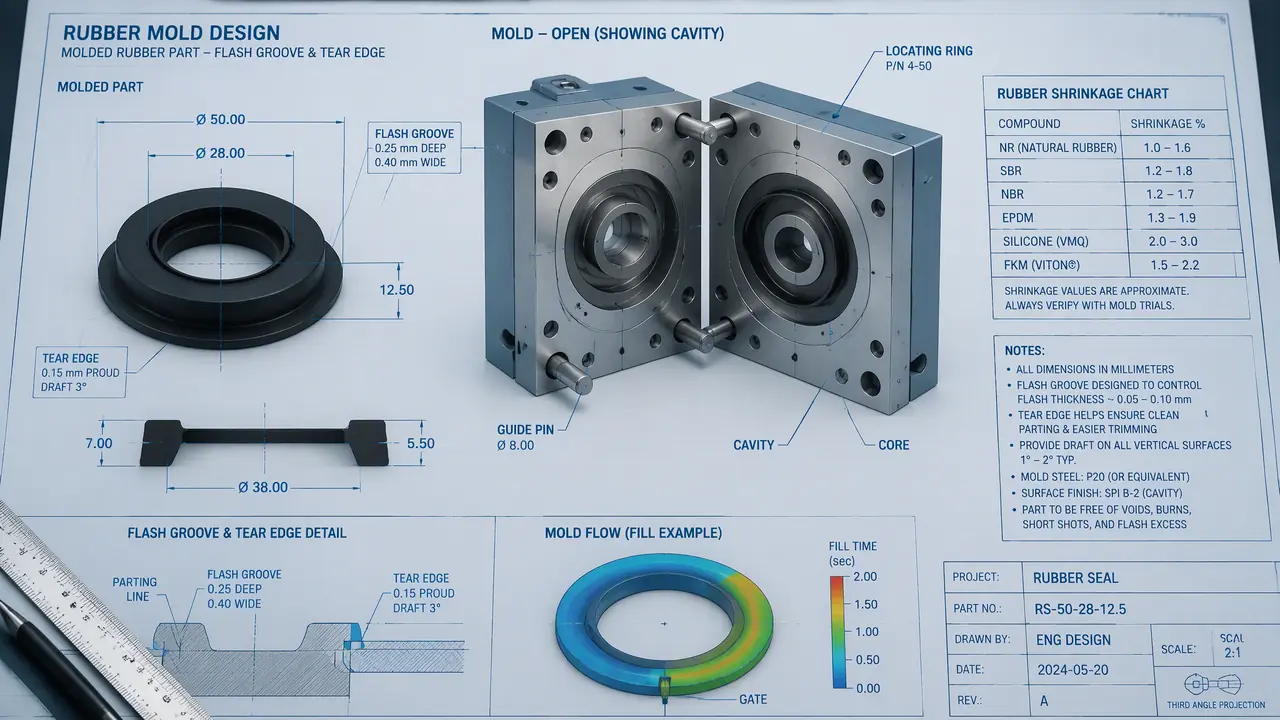
这事儿得拆开说:橡胶模具设计的成败,七成压在收缩率、余胶槽、撕边线和分型面这四件事上,腔体画得再漂亮也救不回收缩率放偏。先定胶料和缩水,再定分型和撕边,最后才落腔体尺寸,按这个顺序走,T1试模一次过的把握才大。
上个月一套氟橡胶骨架油封模T1试模,油封外径大了将近半毫米,装进座孔用手一压就松,客户当场把两筐试制品退了回来。查来查去,毛病出在收缩率上——设计照手册取了2.0%,这批胶掺了65份碳酸钙,实际收缩只有1.3%。橡胶模具设计这活儿,难点从来不在画腔,而在动笔之前那几笔:胶料缩水放多少、分型面落哪儿、余胶槽开多大、撕边留不留刃口。这几笔定对了,试模基本一遍过;定错了,改模费三千五千起步,交期还得顺延半个月。
我在橡胶模厂做了十几年钳工,后来转管设计,见得最多的返工单就这四种原因。写这篇是把一线的经验账摊开,你可以对着自己的图纸逐条核。
收缩率放不准,腔体画得再准也白搭
橡胶模具型腔尺寸等于产品尺寸乘一加收缩率,常见胶料缩水在1.2%到3.5%之间浮动,取值要照实测,放偏半个百分点产品就差一圈。跟裁缝放缝头一个道理,缝头放错,剪子再快也白剪。
给个我自己攒的经验区间,注意这是模压成型的数,注压和压延制品要另算:
| 胶料 | 硬度(邵氏A) | 收缩率经验区间 |
|---|---|---|
| 天然胶 | 40-50 | 1.8%-2.4% |
| 丁腈胶 | 60-75 | 1.3%-1.8% |
| 三元乙丙 | 50-70 | 1.6%-2.6% |
| 氟橡胶 | 70-80 | 2.8%-3.5% |
| 硅橡胶 | 40-70 | 2.5%-3.2% |
浮动为什么这么大?填料说了算。含胶率高的软胶缩得凶,掺了炭黑、碳酸钙的硬胶反而收得少,同一副模换一家胶厂的料,缩水都可能差出零点三。老实讲,新手最容易犯的错就是拿着网上查的一个数走天下,填料配比根本没问。我的土办法是:新胶料先开一副单腔试缩模,或者干脆在正式模上只做一腔,T1量完实测再修其余腔体,多花五天,省下整副模返工。还有个细节,胶料存放时间和返炼次数都会让收缩漂移,批量生产前留样封存,出问题才有得对质。
余胶槽和撕边线,定的是修边工费
余胶槽开在分型面上距型腔2到3毫米、深0.3到0.8毫米,收容余胶兼排气;撕边线把飞边做薄到0.1毫米内,出来直接手撕。两样配好了,一件产品能省一道修边工序。
硫化是按重量下料的,必然多给一点,多的胶没地方去就往分型缝里挤,飞边又厚又硬。余胶槽就是给余料修的"下水道",槽开得太小,飞边厚得锉刀都费劲;开得太远太大,腔内压力不足容易缺胶。宽度2到4毫米、深度0.3到0.8毫米、离型腔2到3毫米,这是我常用的取值,胶料流动性差就往近里挪。
再说撕边。撕边模在分型面上做一圈薄刃,刃口高0.05到0.1毫米,硫化出来捏着飞边一撕就掉,省掉整个修边工序。这个坑我踩过:早年图省事把O型圈的分型做了个曲面,撕边刃口根本不在一个回转面上,出来一圈飞边有的撕得动有的撕不动,最后还是全发外厂冷冻去边,每千件多掏十二块。切边适合外观要求高、产量小的件;撕边适合O型圈、垫片这类断面规则的量产件,一次性把模具做对,后面每件都省工钱,分型与刃口的加工门道可以看这篇橡胶模具加工怎么分型?飞边与撕边。
| 对比项 | 撕边(自撕式) | 切边(后加工) |
|---|---|---|
| 模具造价 | 贵一成到两成 | 便宜 |
| 修边成本 | 几乎为零 | 每千件8-15元 |
| 外观 | 残留一点撕痕 | 切口平整 |
| 适用 | 规则断面量产件 | 异形件、外观件 |
分型面落在哪儿,飞边就长在哪儿
分型面要落在产品允许留飞边又便于排气撕边的位置,密封工作面绝不能过线,O型圈常取45度斜分型把飞边赶到非密封面上。飞边长在哪是分型定的,修不修得掉才是关键。
橡胶件最怕的不是飞边,是飞边长错了地方。O型圈的密封靠那圈圆弧面,飞边要是正好压在弧面上,修掉也有痕,装上就渗漏。所以O型圈模常用45度分型,让分型线斜着切过断面,飞边落在非工作区,撕掉之后不影响密封。骨架油封同理,唇口是命根子,分型必须避开唇口,哪怕模具结构复杂一倍。
排气也别忘了。橡胶硫化时腔内的气和没反应的低分子物要往外走,分型面上开0.03到0.05毫米深的排气槽,或者直接让余胶槽兼职排气,困气的位置轻则缺胶重则气泡。困气高发在骨架件的胶位末梢,图纸阶段就该把排气点标出来,别指望试模时现想。对了说句跑题的,不少同行的分型面做得挺讲究,启模撬口倒忘了留,模温一百七八十度的时候两个人拿撬棍撬半天,模口全撬花了,这种亏不该吃。
模压之外还有注压结构,多腔模靠流道均衡,O型圈模一模做64腔很常见,这时分型、撕边、流道三样得一起排,腔数翻倍难度不止翻倍。注压模还要多算一样胶料在流道里的温升,浇口开小了填充不满,开大了清理费劲,这套账得跟硫化工艺的人坐在一张桌子上算。
回到开头那套油封模:型腔车小、收缩率按1.3%修正,二修后试模合格,前后搭进去两周和四千块改模费。橡胶模具设计说到底是一门先算账再画图的活儿,收缩率问胶厂要实测值,余胶槽和撕边按产量定,分型面护住工作面,下单前把这几条核一遍,改模的钱多半能省下来。
常见问题
橡胶模具一般用什么钢材?
模压模常用P20、718H预硬钢,产量大或者做氟橡胶这类腐蚀性料就上S136再镀硬铬;小批量便宜货也有用45号钢调质的,寿命差一大截。腔面硬度做到HRC50上下,撕边刃口位置单独淬硬一点。
一副橡胶模开多少腔合算?
看日产量和硫化机台面。200吨平板硫化机做直径30的O型圈,开64腔一天三班能出五六千件;接散单的小厂开16腔甚至8腔更灵活。腔数多,撕边刃口全要在一个水平面上,装模找平的功夫也得跟上。
撕边撕不干净是什么原因?
三个方向查:余胶槽离型腔太远或太浅导致飞边偏厚;刃口磨损或合模面压伤导致薄刃失效;再就是硫化温度低了胶料偏硬不好撕。刃口磨损用油石顺着一个方向修,别乱锉。
硅橡胶模具和普通橡胶模设计上一样吗?
不一样。硅橡胶收缩率普遍大半个百分点,流动性好飞边更薄,余胶槽可以开小些;加成型硅橡胶还能做无飞边的冷流道结构,模具造价翻着涨。
橡胶模具寿命一般多少模次?
P20类的模压模正常用五六万模次,镀硬铬或氮化处理后能到八万到十万,氟橡胶料硫化剂腐蚀性强要打个七折。到寿命的标志是飞边变厚、尺寸漂移,修一次还能再撑两成。