压铸模具图片怎么看出门道?浇排系统热平衡和模芯镶块识图要点
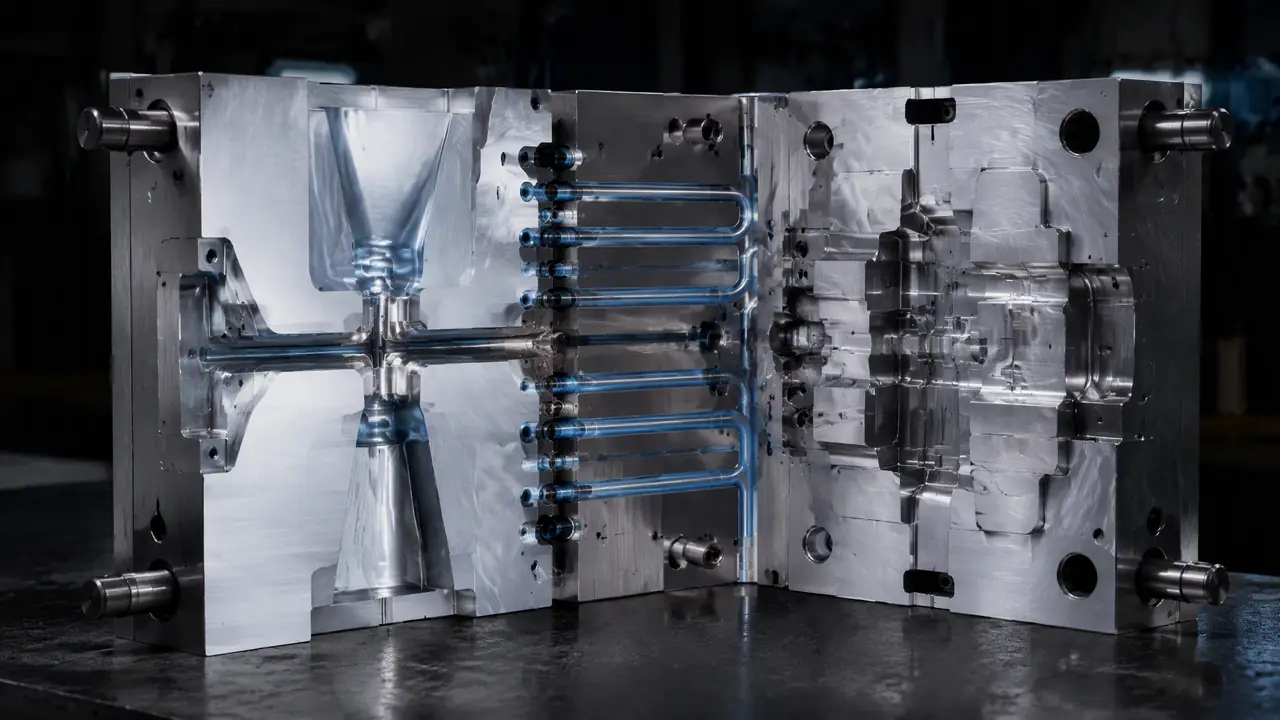
把话放这儿:看压铸模具图片,先盯浇排系统,再看热平衡布局,最后看模芯镶块的分割和钢材标注,这三处最能看出一套模的设计水平。这篇从车间实操角度讲识图顺序,顺带把压铸模和注塑模图片的五个区别列成表,下次供应商甩图过来,你三分钟内能判断个八九不离十。
上个月有个客户拿着手机里的压铸模具图片来找我压价,指着图说人家那套模框看着比你薄,凭什么你报八万五。我没急着还嘴,把图放大,先找内浇口,再找溢流槽,三十秒就看出问题了:那套图的溢流槽只围着型腔开了三个,排气槽画得比头发丝还细,真照着做,气孔率能给你翻一倍。压铸模具图片这东西,外行看外壳漂不漂亮,内行看的是浇排、热平衡和镶块这三处的门道。
我把看图顺序掰开讲一遍。还没搞清楚压铸跟注塑原理差在哪的,可以先翻翻这篇压铸模具入门,再回头看图就顺了。
看压铸模具图片,第一步先认浇排系统
压铸模具图片先找内浇口和溢流槽。内浇口厚度通常0.6到1.5毫米,溢流槽围在型腔拐角和末端,这两处抠得细,设计多半靠谱。随后正文展开讲为什么。
卧式冷室压铸机是汤勺舀铝水进压室的,压射头一推,铝液从直浇道走横浇道,最后从内浇口以每秒30到50米的速度喷进型腔,整个填充常常不到0.1秒。所以图上内浇口的位置比什么都金贵:开在薄壁处铝液打不满,正对型芯又冲蚀得厉害,一套模的寿命能从十万模次直接掉到五六万。
溢流槽更是好些人看不懂的地方。有客户第一次看图就问我,型腔边上那些坑坑洼洼是不是废料槽。算是一半,它一头收冷污铝水,一头接排气槽。铝合金模的排气槽深度一般标0.05到0.1毫米,深了飞边喷铝,浅了气憋在里头出不来。图上这条缝敢不敢写具体数字,直接暴露设计师摸没摸过机台。
对了,说到横浇道,图上它的截面多半画成梯形,不是圆的。圆管加工贵,梯形铣一刀就出来,比表面积还小,铝水在里面降温慢,这是行业里不成文的省法。要是看到矩形直角截面的横浇道,直角处铝水容易冷隔,八成是新手画的图。
翻车的事我摊上过。前年接了一套电机端盖模改修,原厂图上溢流槽就开了俩,产品气孔报废率百分之六往上,客户天天催货。我们把溢流槽加到六个,其中两个挪到铝液汇流的位置,报废率掉到百分之一点五。动的就是图上这么一小块,成本几乎没加。
热平衡做没做,图上看这三处
图上找点冷管、模温机水路和隔热板。压铸模腔常年泡在两百多度的环境里,热平衡做不好,图纸再漂亮也救不了粘模拉伤。下面说具体怎么看。
注塑模是热料进冷模,水路拼命降温;压铸反过来,六百多度的铝液进去,模具自己得稳在180到220度这个带子里,局部一过热就粘模。图上看三处:一是点冷管有没有打在高热节,浇口正下方、厚壁凸台这些位置必须有;二是水路进出的标注,讲究的图会把进出水温差标到5度以内;三是动定模背面有没有隔热板,缺了这块板,压板和拉杆烤变形是早晚的事。
说个我手上的实测。一套160吨机的变速箱壳体模,去年夏天点冷管结了水垢,浇口那片模温飙到260度,产品三天两头拉伤,报废率干到百分之八。拆下来用柠檬酸泡了一晚上,装回去模温回到210度,报废率降到百分之二以内。所以看图别光看流道画得花不花哨,冷却这摊细不细,才见真功夫。
压铸模具图片和注塑模图片怎么区分?
最快的一眼:压铸模图上有溢流槽和粗壮的料柄,钢材标H13这类热作钢;注塑模图上常见热流道和点浇口,钢材多是P20软钢。对照下表更清楚。
| 图上位置 | 压铸模 | 注塑模 |
|---|---|---|
| 浇口 | 扁宽内浇口,带料柄和分流锥 | 点浇口、潜水口,常配热流道 |
| 溢流槽排气 | 型腔四周一圈溢流槽加排气槽 | 基本不设 |
| 钢材标注 | H13、SKD61,硬度HRC44到48 | P20、718H,硬度HRC30到36 |
| 冷却 | 点冷管加油温机,温差标注细 | 直通水路为主 |
| 顶出 | 顶针粗、数量少 | 顶针细、排得密 |
差别的根子在温度。压铸模芯扛的是六百度铝液反复烤,加上每分钟几十次的冷热循环,必须用热作钢淬硬;注塑模腔两百来度就行,软钢好加工好抛光,还便宜一截。所以图上一看钢材硬度标注差了十几个度,基本就能断定是哪类模。
镶块分割线也是压铸模图的特色。图上那些分割缝多半落在热节和易冲蚀的位置,一模多用进口钢,其余用国产H13,省钱又好换件。想系统对比两类模的浇注、顶出、冷却这几大系统,可以看这篇注塑模四大系统拆解,看完再回来对照图,思路就通了。
后来我把客户那张图圈了三处发回去:溢流槽数量、点冷管位置、镶块分割线,问他原厂图上这三处跟不跟得上。他拿去问了,对面支支吾吾答不利索,最后单子还是给了我,价格一分没砍。图片是死的,门道是活的,看懂这三处,你比一半的业务员都懂行。
常见问题
压铸模具图片里的料柄是什么?
卧式冷室机压室里剩的那截铝柱,图上直浇道位置那根粗锥形就是它。每次压射完,料柄连着浇道一起剪下来回炉,一般占单件耗铝量的百分之五到十,询价的时候这笔料耗别忘了让对方算进去。
从网上找的压铸模具图片能让厂家照着做吗?
不能。图片顶多给人看看结构思路,流道截面、收缩率、拔模角度都得按你的产品和合金重算。真有客户拿图让照抄的,壁厚不一样浇口却照搬,T1试模直接欠铸,返工改模又搭进去两万多。
压铸模具图片上型腔特别亮,是抛光越好吗?
不一定。压铸模型腔抛到0.8到1.6的粗糙度就够用,太亮反而不挂涂料、排气差。图上锃亮的十有八九是渲染效果,实物模腔是哑光偏灰的,看着反而不起眼。
一张图片能看出压铸模的大概寿命吗?
能估个范围。看钢材标注和镶块设计:H13淬硬到HRC44以上、易损位做成可换镶块的,正常保养能打8到15万模次;图上整块软钢不分块的,看着省料,打两三万模次热疲劳龟裂就得停下来修。