滴胶模具怎么做?从选硅胶到脱模的五步翻模实操
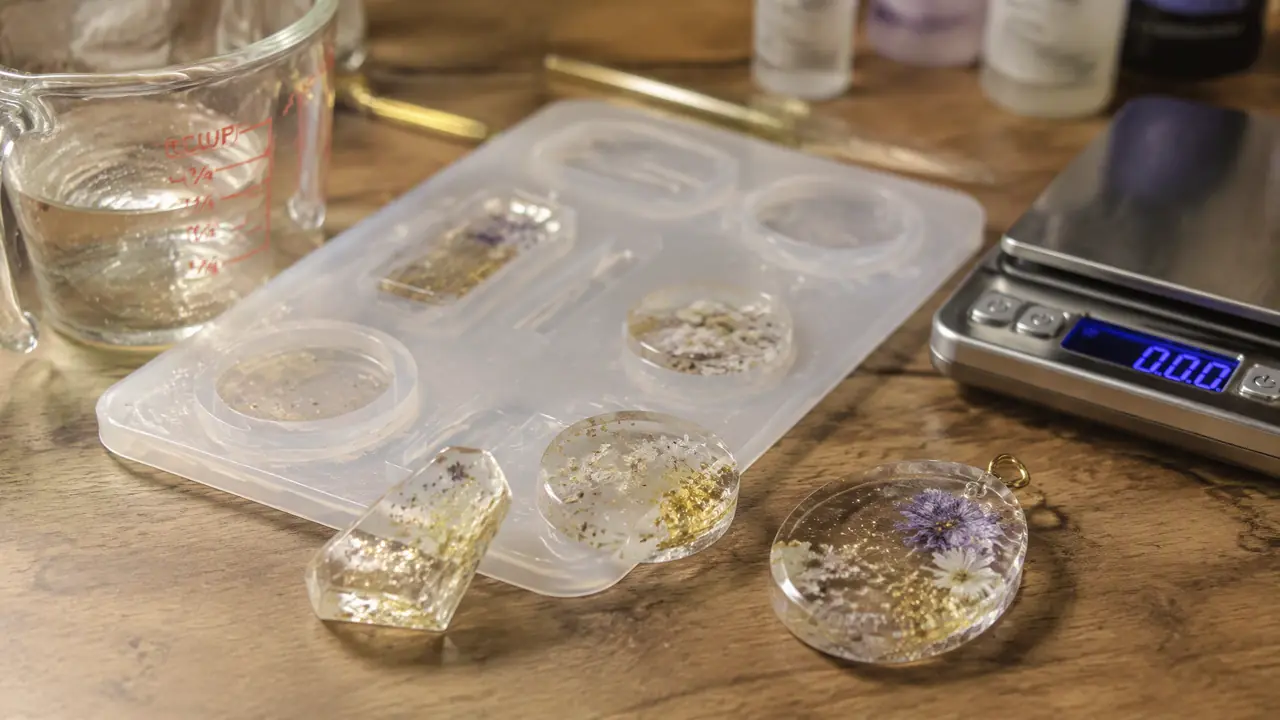
一句话版本:滴胶模具怎么做?买加成型模具硅胶,硬度邵氏A10上下,母模抛到镜面,真空脱泡三分钟,25度固化12小时再开模,一副模能反复浇上百次。选错缩合型胶、母模不抛光、固化没到就急着脱模,是新手翻车的前三名,下面把参数一步步给你。
上周有个做滴胶首饰的姑娘拿着一副废模具进店,模腔黏得能拉出丝来,问我滴胶模具怎么做才能用得久。我把柜台上那副自用的推过去给她看,同样是翻耳环的小模,浇了两百多次还光亮如新。差别就一条:她图便宜买了缩合型硅胶,我们店里翻模只用加成型。
她那副模是照着短视频学的,脱泡倒是做了,坏就坏在选胶这一步,后面的功夫全白费。滴胶这行做久了会看明白,模具成不成,七分在胶,三分在手艺。
先选对硅胶,钱要花在加成型上
做滴胶模具认准加成型硅胶,硬度邵氏A10上下,深腔用A5,一公斤45到80元;缩合型便宜货翻二三十模就发脆,别碰。这话听着像推销,其实是我拿废模换来的教训,往下看你就知道这笔账怎么算。
为什么这么定?加成型靠铂金催化,固化时基本不收缩,翻出来的模腔跟母模一个尺寸;缩合型走脱醇路线,酒精跑掉胶就缩,收缩率零点三左右。翻个小首饰这个数很要命,模腔缩一圈,浇出来的成品托尺寸全对不上。
价格差摆在这儿:加成型45到80元一公斤,缩合型20到35元一公斤,看着差一倍,摊到一副首饰模上不过十几二十块的胶钱,模具寿命却从二三十模拉到一两百模。我更偏向加成型,这笔账怎么算都划算。
| 对比项 | 缩合型硅胶 | 加成型硅胶 |
|---|---|---|
| 价格 | 20-35元/公斤 | 45-80元/公斤 |
| 收缩率 | 约0.3%,小件缩水明显 | 接近零 |
| 模具寿命 | 二三十模发脆掉渣 | 一两百模正常 |
| 气味 | 脱醇,冲鼻 | 几乎无味 |
| 固化脾气 | 不挑,遇啥都固化 | 怕硫怕锡,会中毒不干 |
硬度怎么拿捏,记一句:软的好脱模,硬的尺寸稳。深腔件、带倒扣的首饰选A0到A5;平面摆件、字牌选A15到A20,太软浇环氧的时候模口会撑变形。拿不准就先买硬度样块摸一遍,比盯参数表直观。这里头的门道细得很,选型前可以看看这篇模具用硅胶怎么选?缩合型加成型与硬度的选择,硬度档位讲得比我全。
说实话,店里常来的老客户现在进店头一句就问有没有加成型,都是被便宜胶坑怕了。
翻模五步走,每步给你一个数
母模抛到镜面围好框,胶按1比1一次调足量,真空脱泡三分钟,从最高点细流慢倒,25度固化12小时再脱模,五步都别省。每步背后的原因和容错空间,展开讲。
第一步,处理母模。玻璃、金属、光面塑料件最省事,擦干净直接用;木头、石膏这类多孔的得先封孔,刷两遍502或者薄薄淋一层滴胶,不然胶钻进毛孔,脱模连皮带肉。表面有划痕的,砂纸从400目一路磨到2000目,再挤点抛光膏收亮。记住硅胶模就是母模的反版,母模上一道痕,成品上就多一条棱,跟照镜子一样。
第二步,围模框。亚克力板、硬纸板都行,接缝拿热熔胶封死,母模用双面胶固定在底部,别让它倒胶时浮起来。单边胶位留够10毫米,胶层太薄模具软塌塌的,撑不住型。
第三步,调胶。加成型大多是1比1,也有10比1的牌子,看包装说明来。电子秤精确到克,搅3到5分钟,杯壁杯底都要刮到,跟冲奶粉一个道理,结块就是没搅匀。一次调足一个模的量,分两次调,接缝处容易留一道痕。
第四步,脱泡。有真空桶的抽到负0.09兆帕,看胶液先涨起来再塌下去,两三分钟就好,跟煮粥溢了再落下去一个样。没设备的土办法是从40公分高处拿细流慢慢倒,流动过程中气泡自己会破,千万别一整坨砸下去。
第五步,浇注和固化。从母模最高点细流倒进去,让硅胶赶着空气走,深腔先倒一点点晃匀再补满。25度放12小时再脱模,冬天车间冷就拉长到24小时;赶工的话60度烘箱能压到一两个小时。脱出来剪掉水口就能用,深腔件在模底剪个十字口补胶更稳。
急,是翻模最大的敌人。
比例和固化时间这两处,网上教程一半翻车在这儿。这个坑我踩过,头一回翻模舍不得刮杯底,固化出来底部一大块死胶,整副模报废,几十块钱买了一课,别问我怎么知道的。配比拿不准的,对着这篇怎么自制滴胶模具?硅胶翻模的调配比例与固化时间再核一遍,两边对得上就稳了。
对了,说句不相干的,总有人问滴胶味大是不是有毒。环氧滴胶固化前戴手套、开窗通风就够,真正熏人的其实是缩合型硅胶那股醇味,这也是我劝人上加成型的次要原因。
翻出来的模具发粘不固化,是哪里出了问题?
发粘不固化九成是铂金催化剂中毒,含硫油泥、沾过缩合型的工具、没后固化的打印件都是元凶,救不回就重调,别硬等。中毒这事儿不挑人,老师傅照废。
加成型硅胶靠铂金催化,遇上硫和锡这类东西当场罢工。最常见的是含硫油泥,有客人拿橡皮泥捏个原型来翻模,胶倒上去三天不干,表面永远黏手,跟没蒸熟的年糕一个样。沾过缩合型硅胶的搅拌棒、量杯混着用,残留的锡催化剂一样坏事,工具要么分开用,要么换新的。
3D打印的母模要额外当心。光固化件后固化没做足,表面残留的树脂照样捣乱,打印完多进UV箱烤5到10分钟,再拿酒精超一遍声才保险。上个月刚接过一单,一个工作室照视频自学,八副模全废在含硫油泥上,胶钱加工期亏了小一千,后来我让他们换无硫雕塑泥,一次就翻成了。
温度也拖后腿。25度是基准,冬天车间只有5度的话,12小时根本不够,拉到30小时才敢脱模。别心疼那几十块胶钱,废一桶是小事,等三天误了客户的活才是大事。
模具救回来只是及格,往后用也有讲究。每次浇完拿清水把模腔洗干净阴干,别拿酒精猛擦,有的胶面会雾;成品要亮,模腔就得先亮,养护做到位,寿命还能再续一截。
后来那姑娘回去换了加成型胶重新翻了一副,前两天发来照片,首批耳环浇出来亮得能照人。滴胶模具怎么做,说到底就是把胶选对、把母模伺候好、把固化时间等够,三件事做到了,一副模用一年。你手里要是也有一副发粘的废模,先别急着怪手艺,从硅胶那罐查起。
常见问题
没有真空机,硅胶里的气泡怎么办?
细流高处慢倒是最管用的土办法,气泡在流动中自己会破。调好的胶静置5分钟,表面浮上来的泡拿牙签挑破再浇,小件模具里剩一两个微泡基本看不出来。
一副滴胶硅胶模能用多少次?
加成型浇环氧滴胶,正常一百到两百模;缩合型二三十模就发脆。每次用完清水洗、阴干、撒点滑石粉,别暴晒,寿命还能再长一截。
翻模前母模要涂脱模剂吗?
玻璃、金属、光面塑料这类不吸胶的面可以不涂,加成型硅胶跟环氧之间本来就不粘连;木头石膏多孔面必须先封孔,否则胶钻进毛孔,脱模时模具直接撕坏。
滴胶成品表面雾蒙蒙是怎么回事?
模腔不够亮,成品就雾,硅胶模是母模的反版,母模得抛到镜面。也可能开模太早,滴胶还没固化透,多等半天再脱。
硬度选软一点还是硬一点好?
深腔、带倒扣的件选A0到A5的软胶,脱模不撕裂;平面大件选A15到A20,太软浇注时模口会撑变形。拿不准就A10打底,两头都够得着。